工厂生产现场 · 钣金 / 机架 / 液压总装
从结构件到液压总装,扣压机这样生产
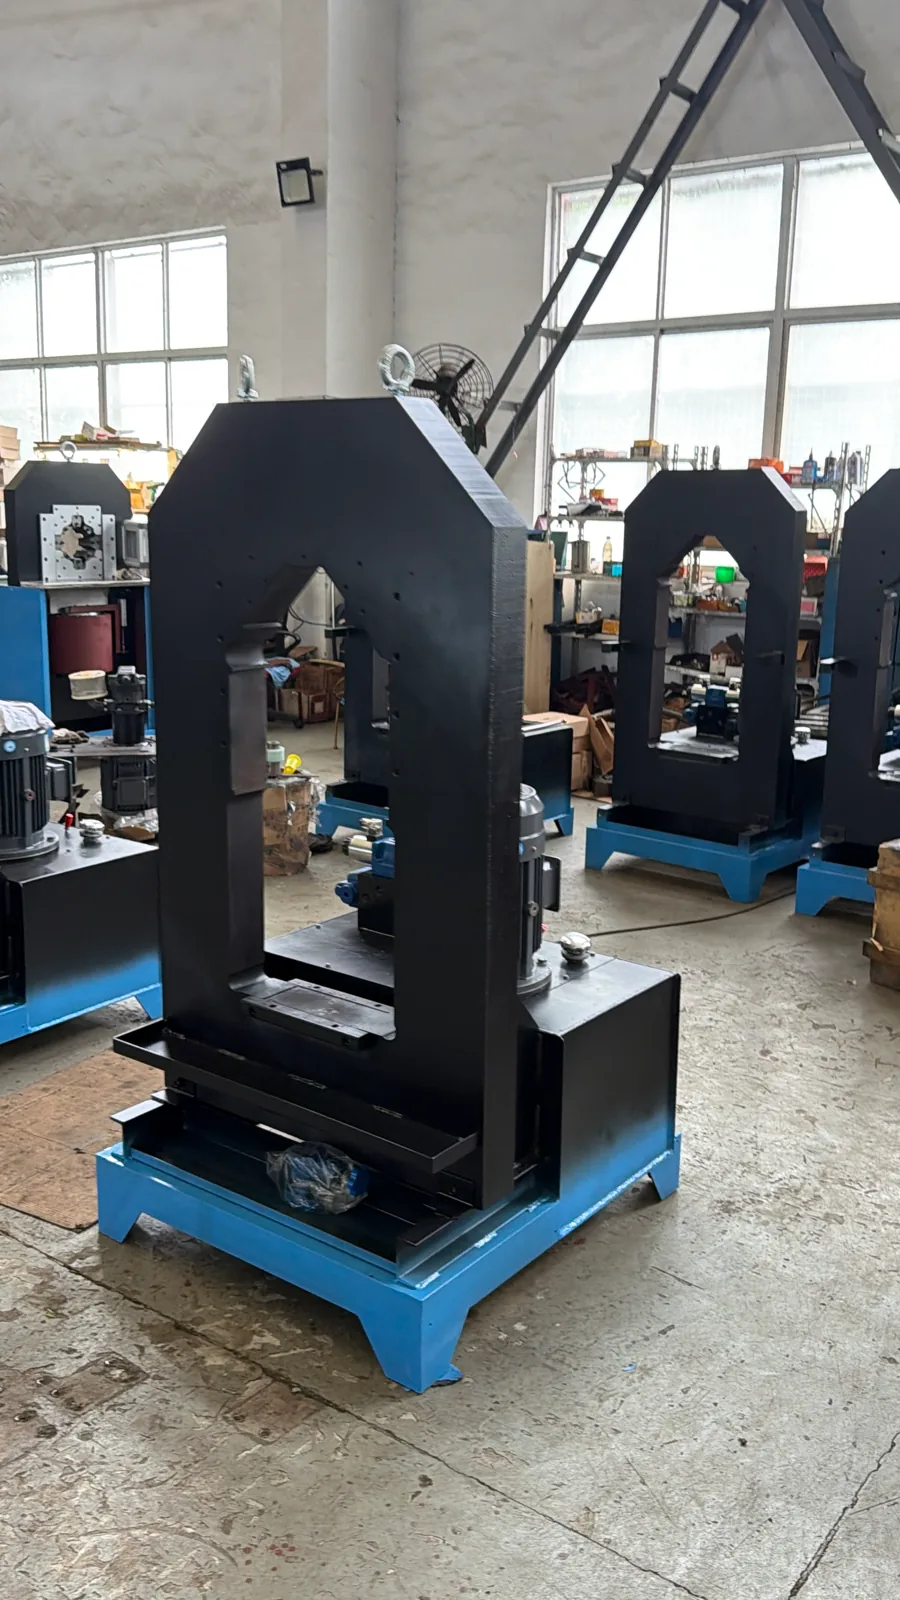
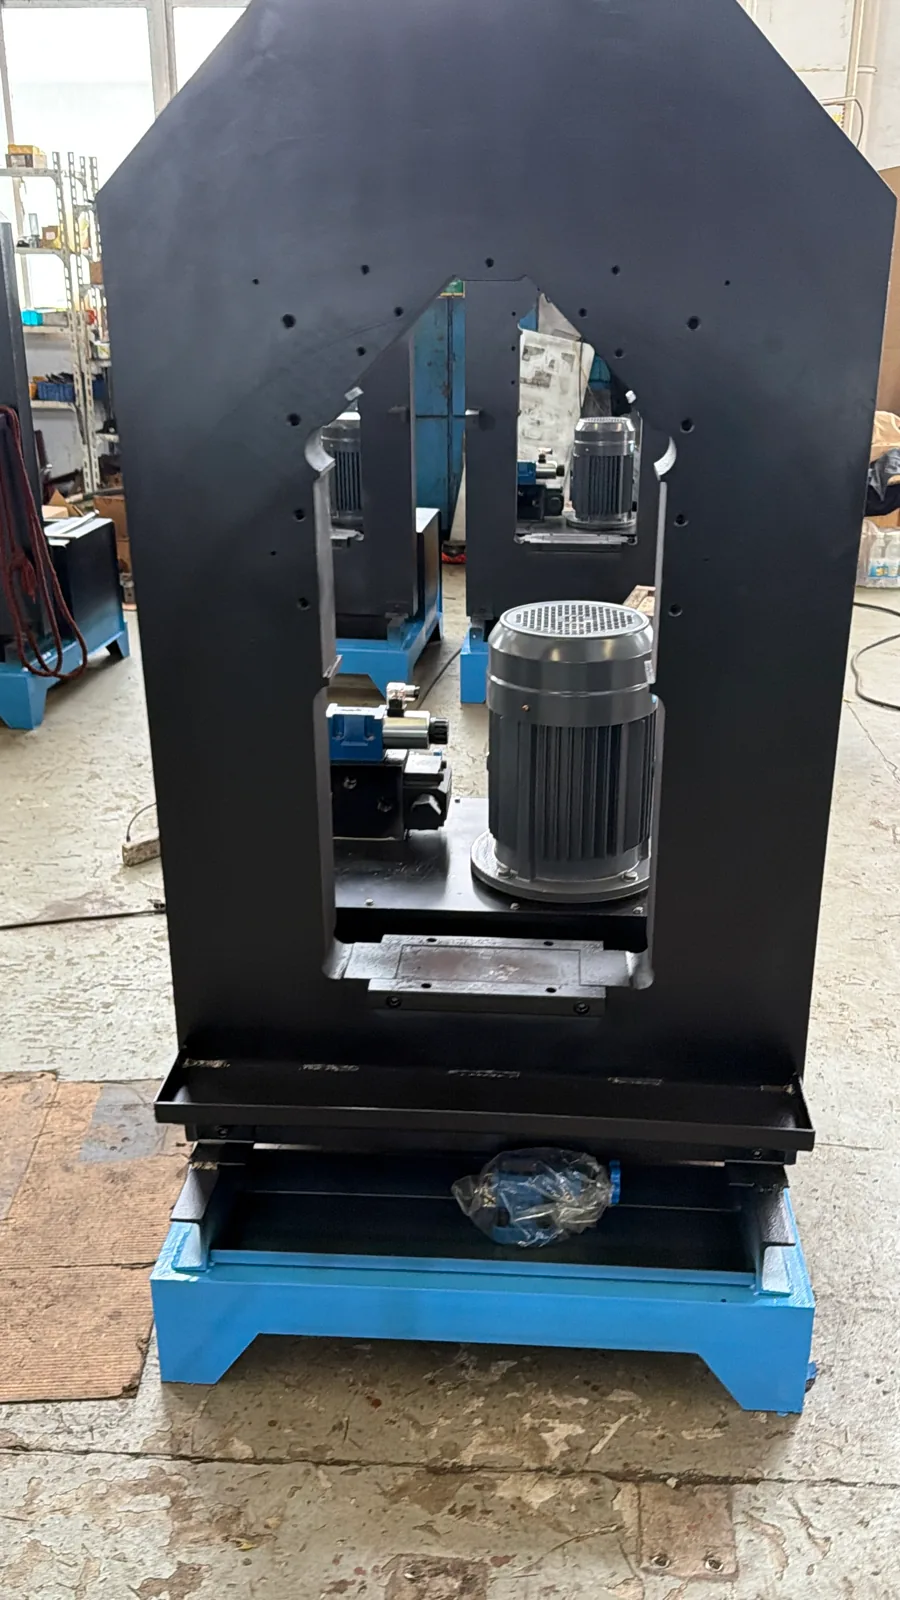
工厂现场完整展示未喷涂钢制箱体、门架机架、液压缸、导向结构、电机泵阀和装配工位,让设备制造环节直接可见。您下单时,材料、配置和验收要求会在技术文件中逐项确认。
- 钣金与焊接件
- 机架与箱体
- 液压组件总装
- 模具与试样核对
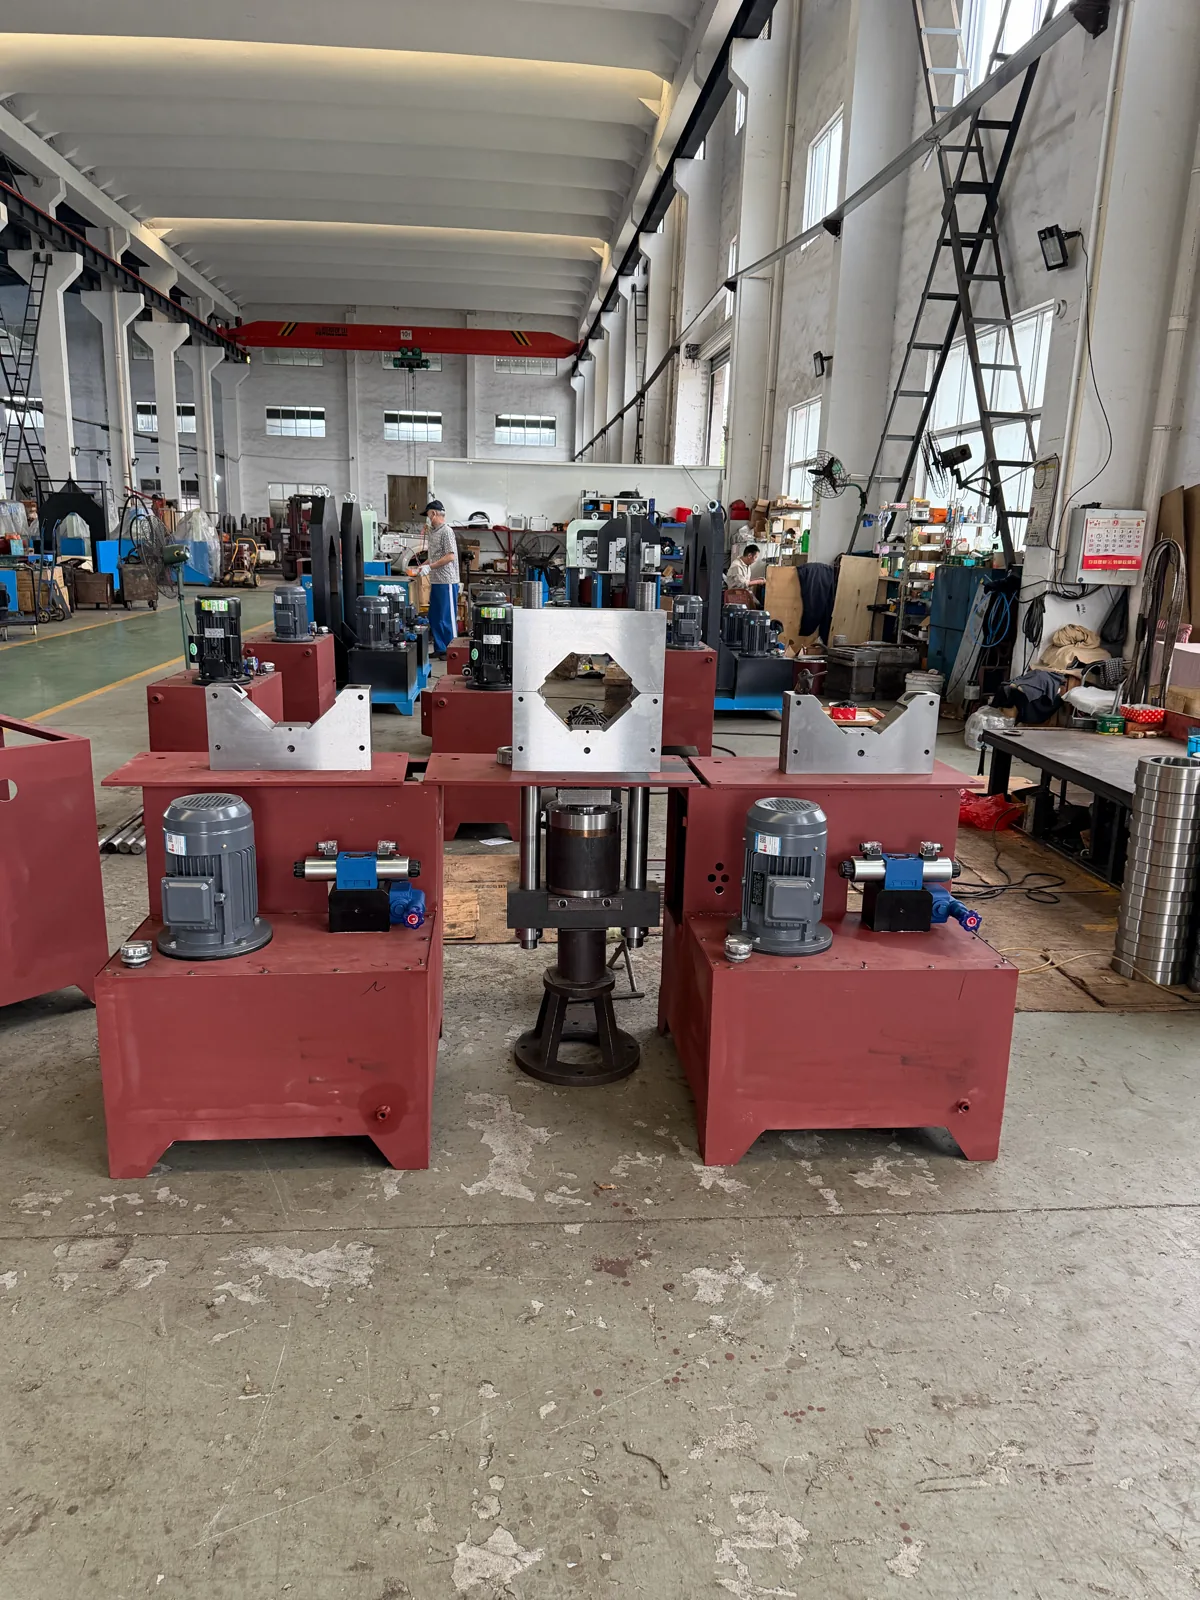
工厂多种在制设备与装配工位。
一台扣压设备,从结构到交付要经过哪些核对
扣压机不是只看吨位或最大口径的通用工具。机架开口、机头结构、油缸与导向、控制方式、模具、工件通过空间和现场上料方式共同决定设备能否完成任务。工厂现场覆盖多个制造阶段:未喷涂的钢制箱体和底座、制造中的大型门架、液压组件、正在总装的设备,以及完成喷涂和整机装配的成品。
这些画面最有价值的地方,是把“设备参数”还原为可观察的结构。比如带法兰或弯头的工件,除了压接直径,还要看法兰能否通过机头、弯头是否会与机架干涉、长件怎样支撑;需要频繁换型时,要关注模具更换和存放;大型项目还要考虑吊装、通道、基础、电源、散热和维护空间。
您把工件和现场条件发给我们后,我们会把主机型号、当前配置、模具数量、控制功能、安全装置、安装条件、试样方法和验收要求写进方案与报价。
生产现场实拍视频
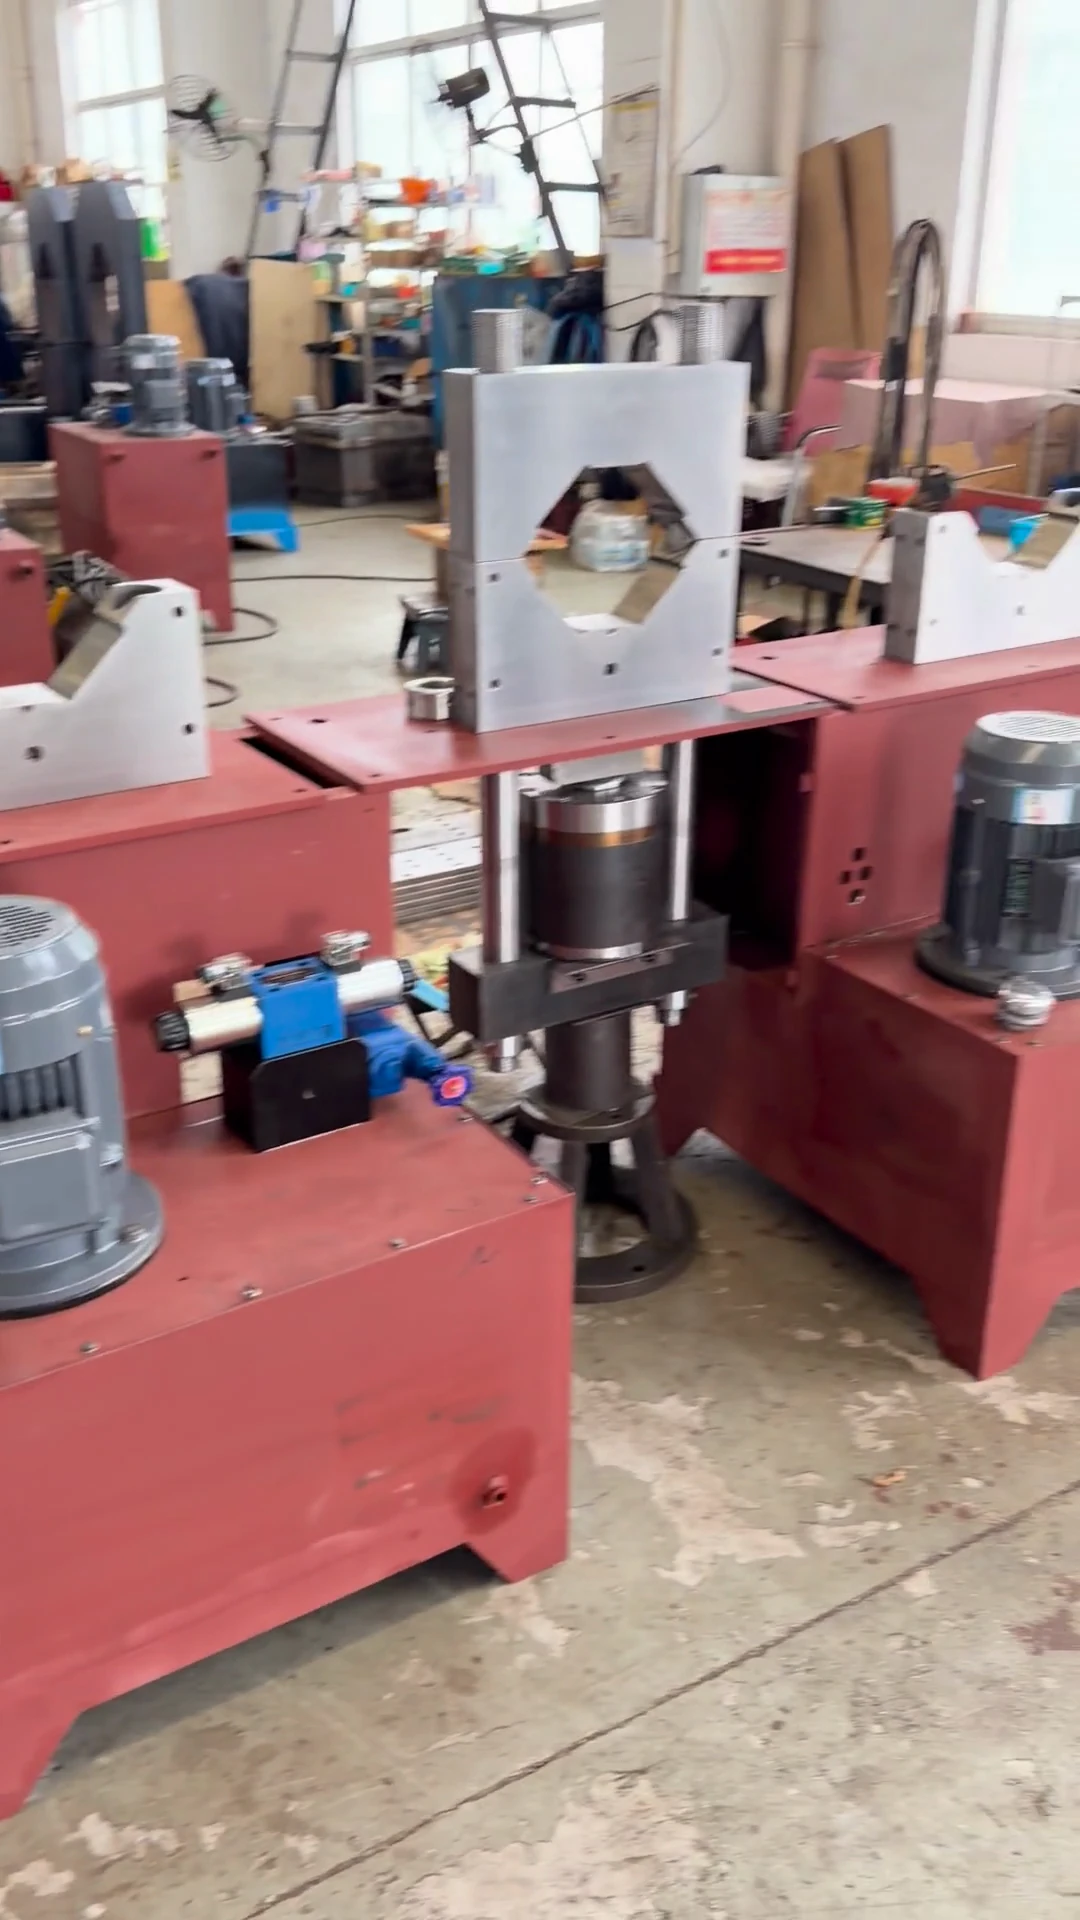
装配车间生产现场
装配工位、多种规格机架、液压组件、在制设备和现场作业环境连续呈现。
拍摄编号:IMG_4459.MOV
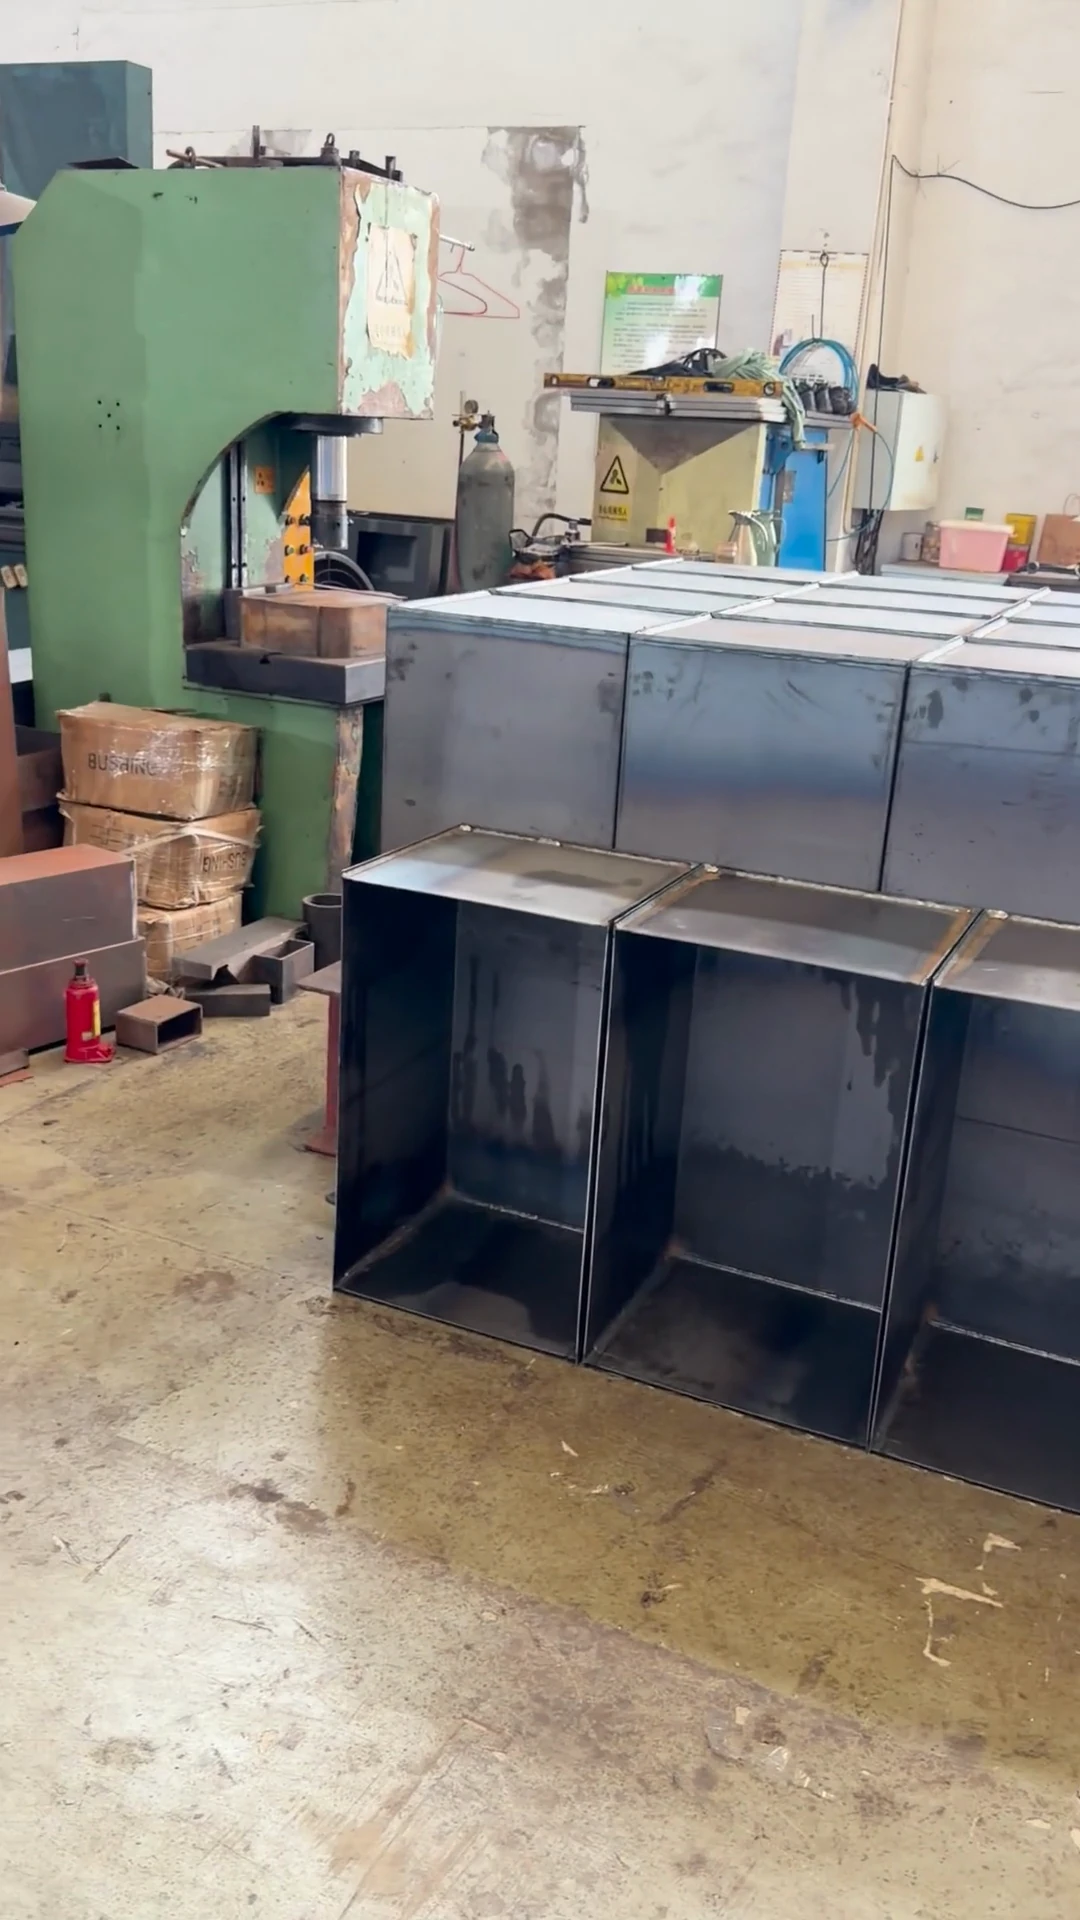
焊接后的机架与底座
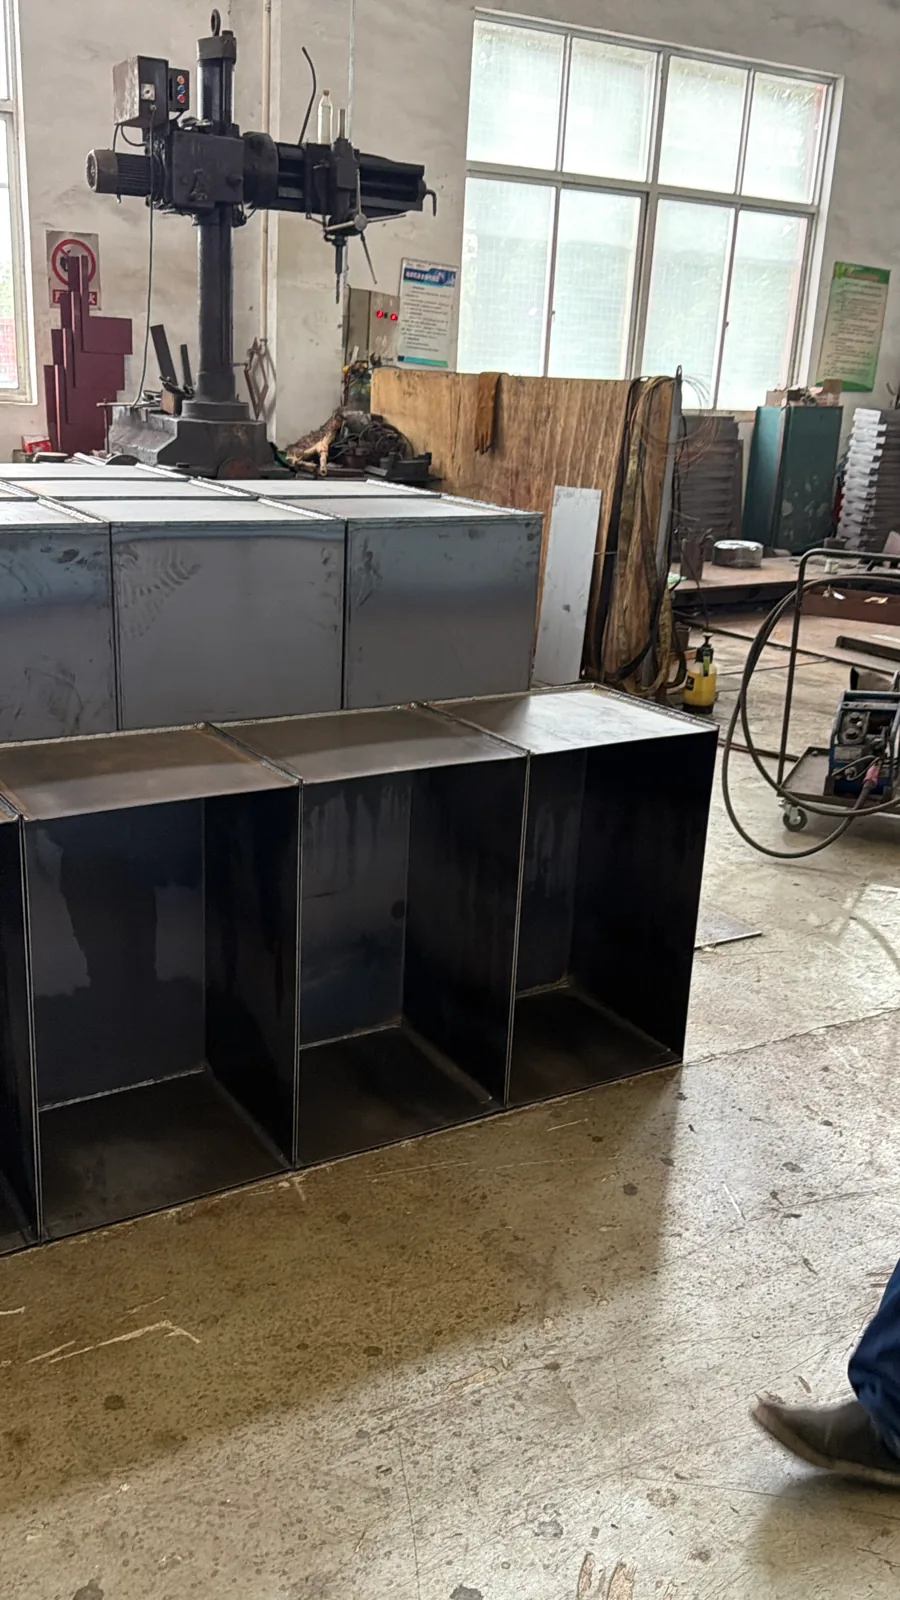
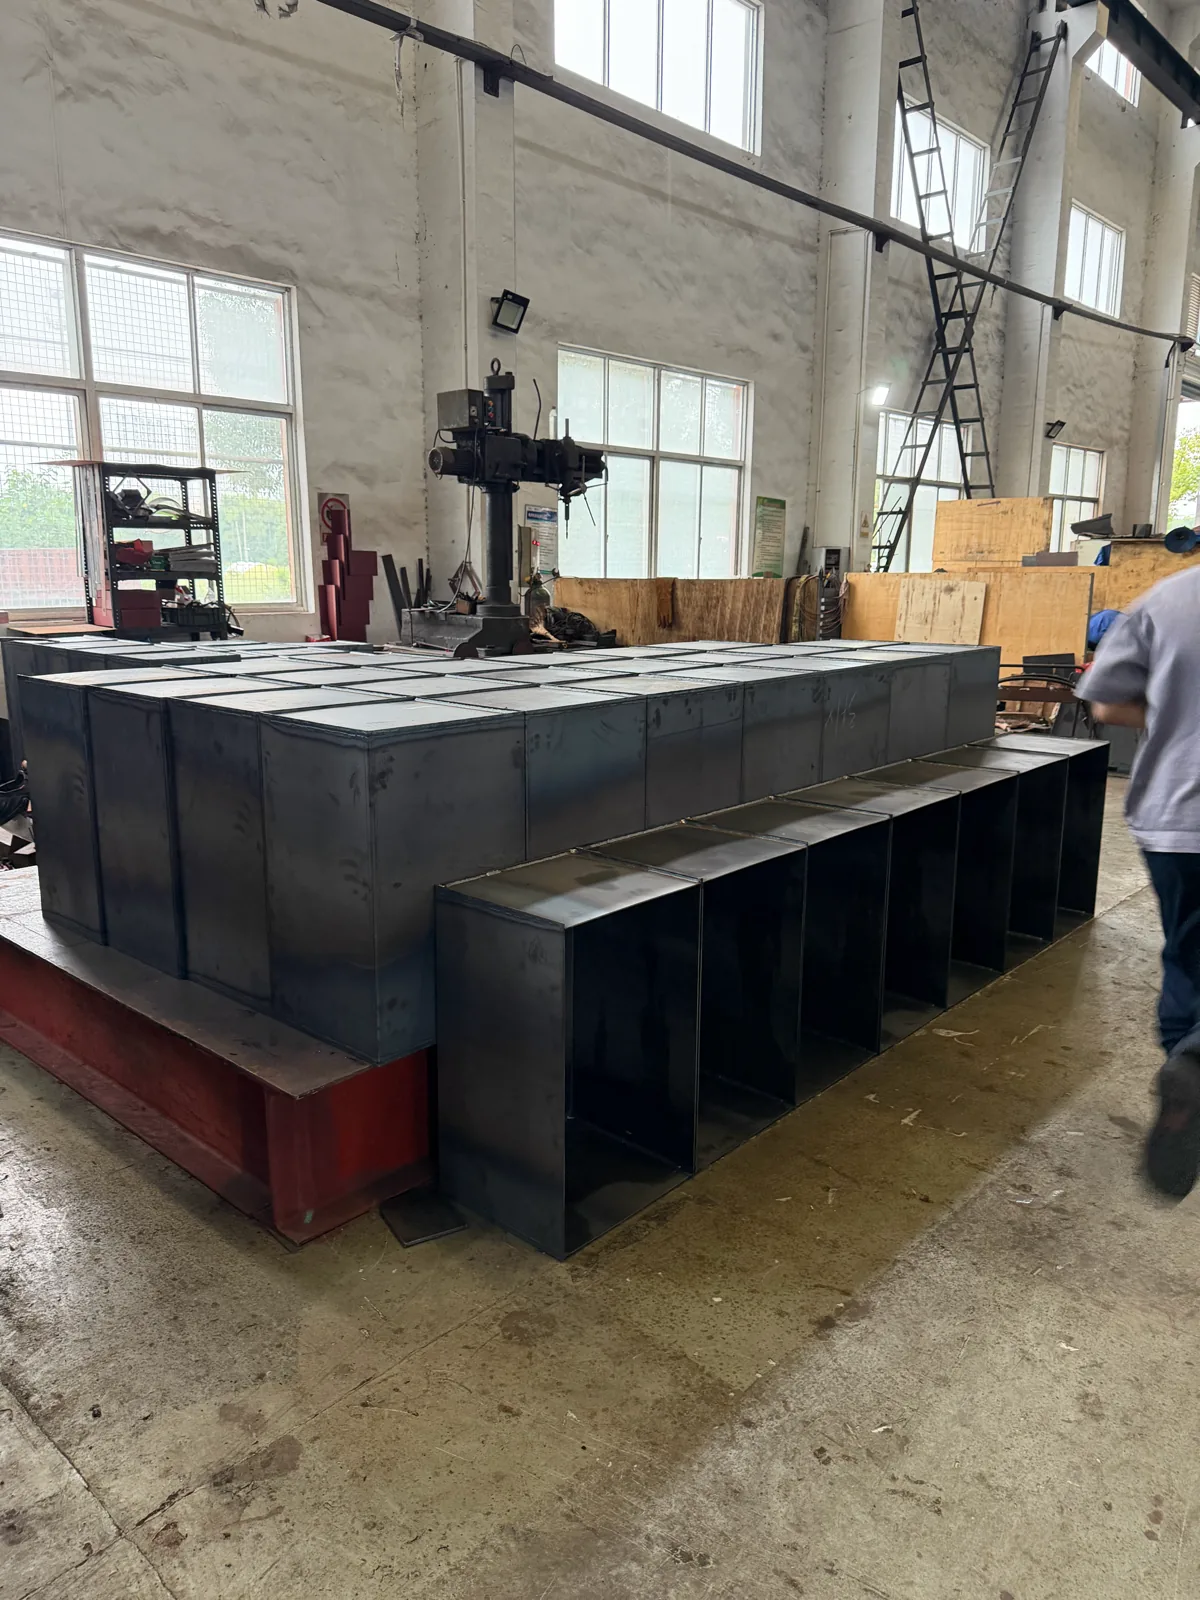
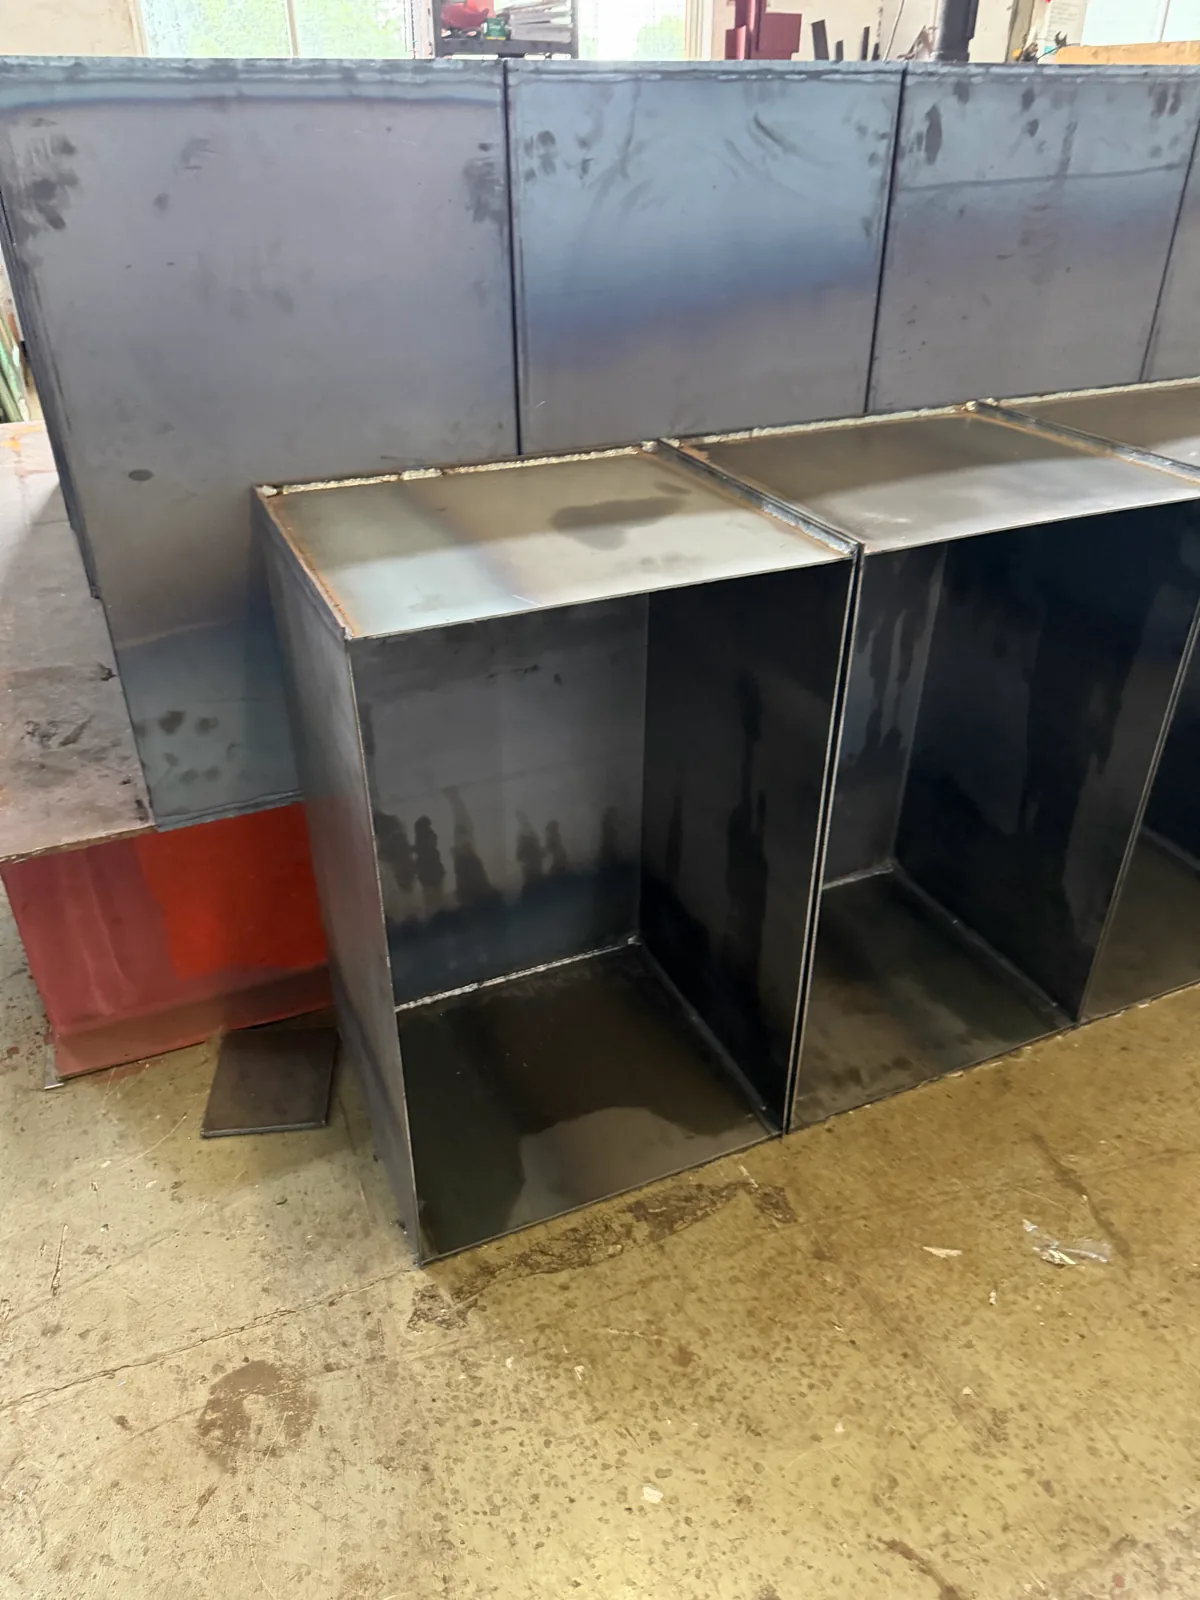
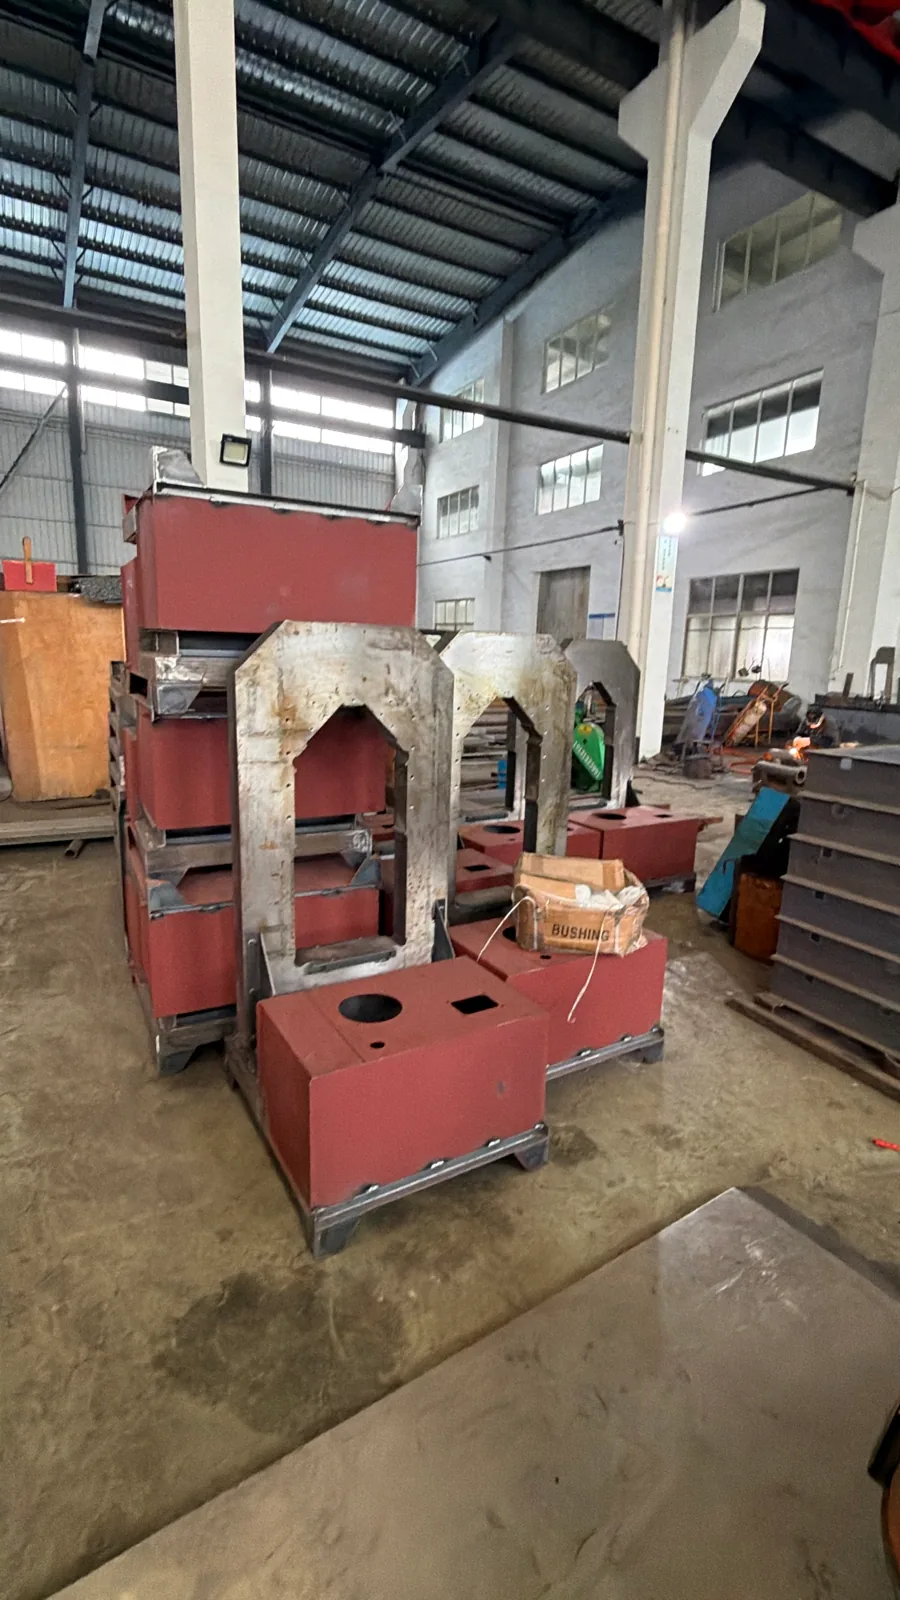
连续展示尚未喷涂的钢制机架、底座与箱体,能看到板材、焊缝和在制品形态。
拍摄编号:IMG_4499.MOV
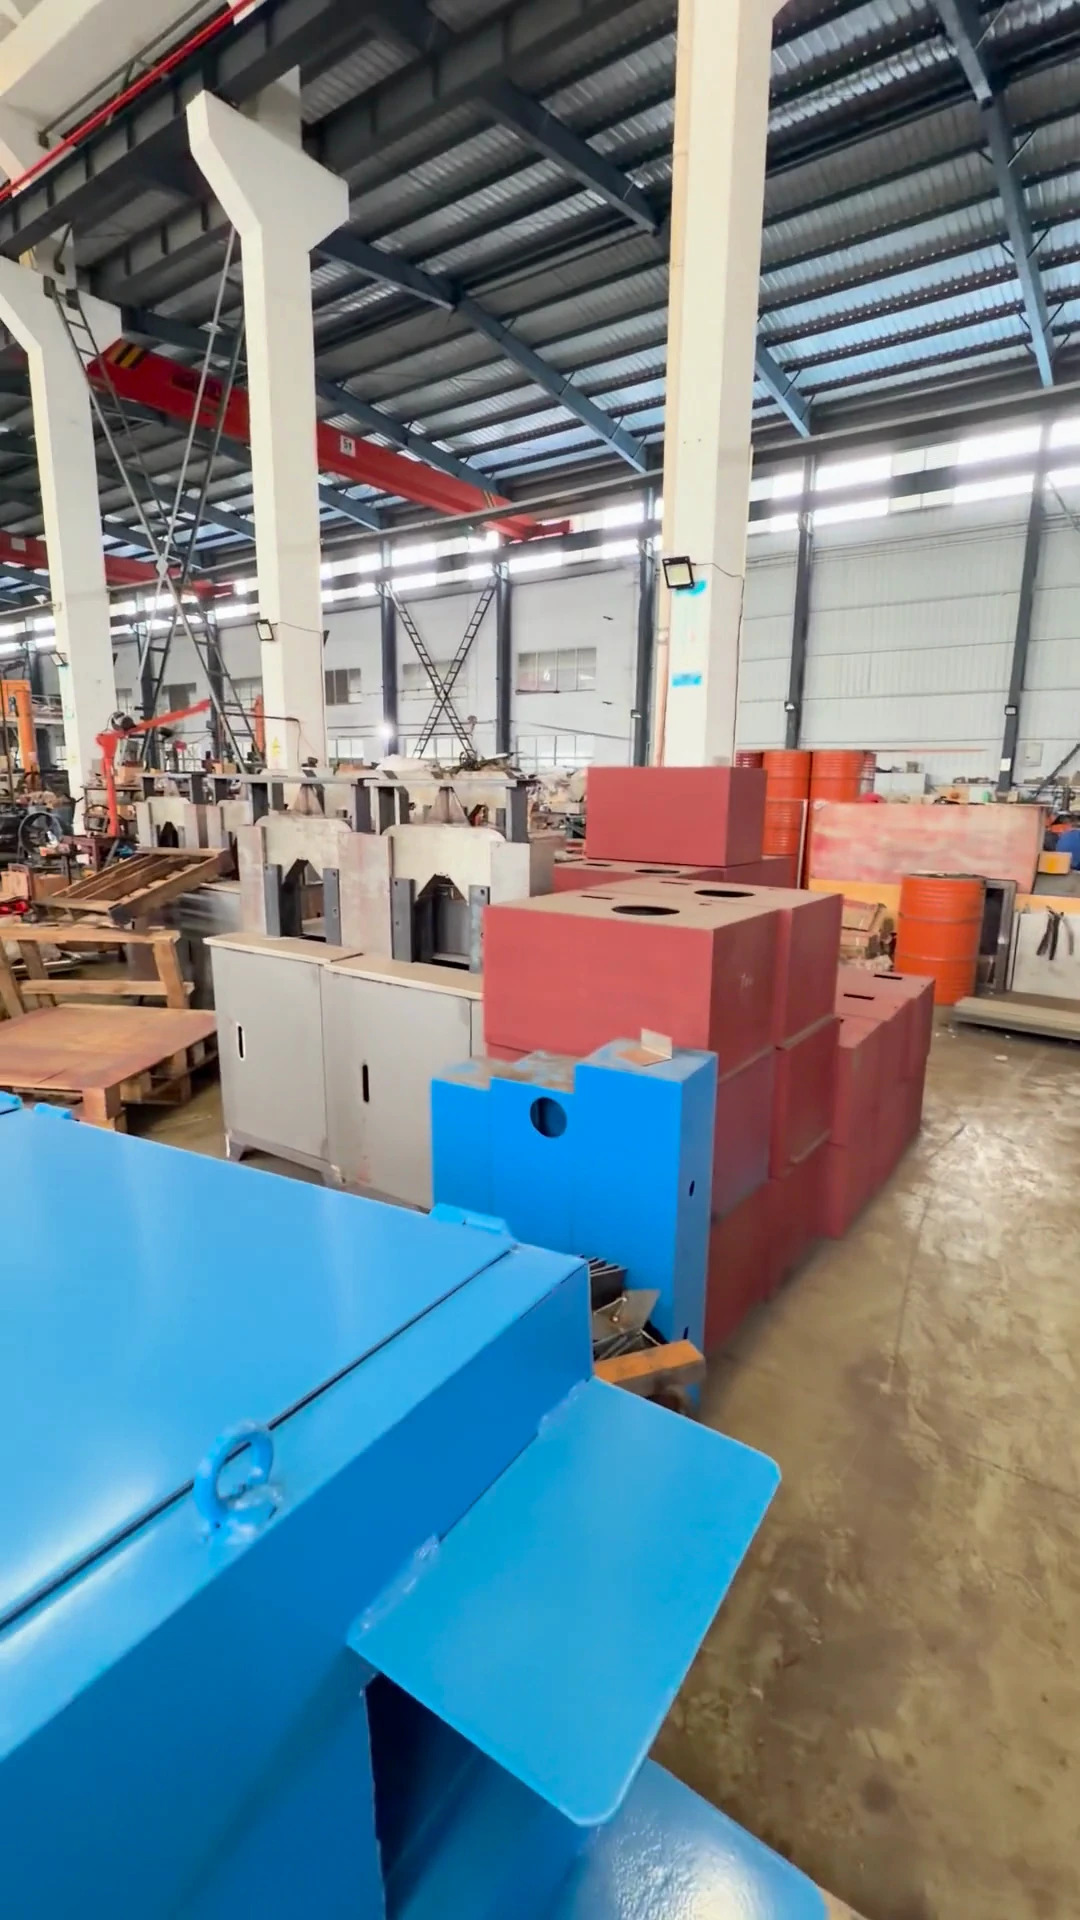
大型机架生产现场
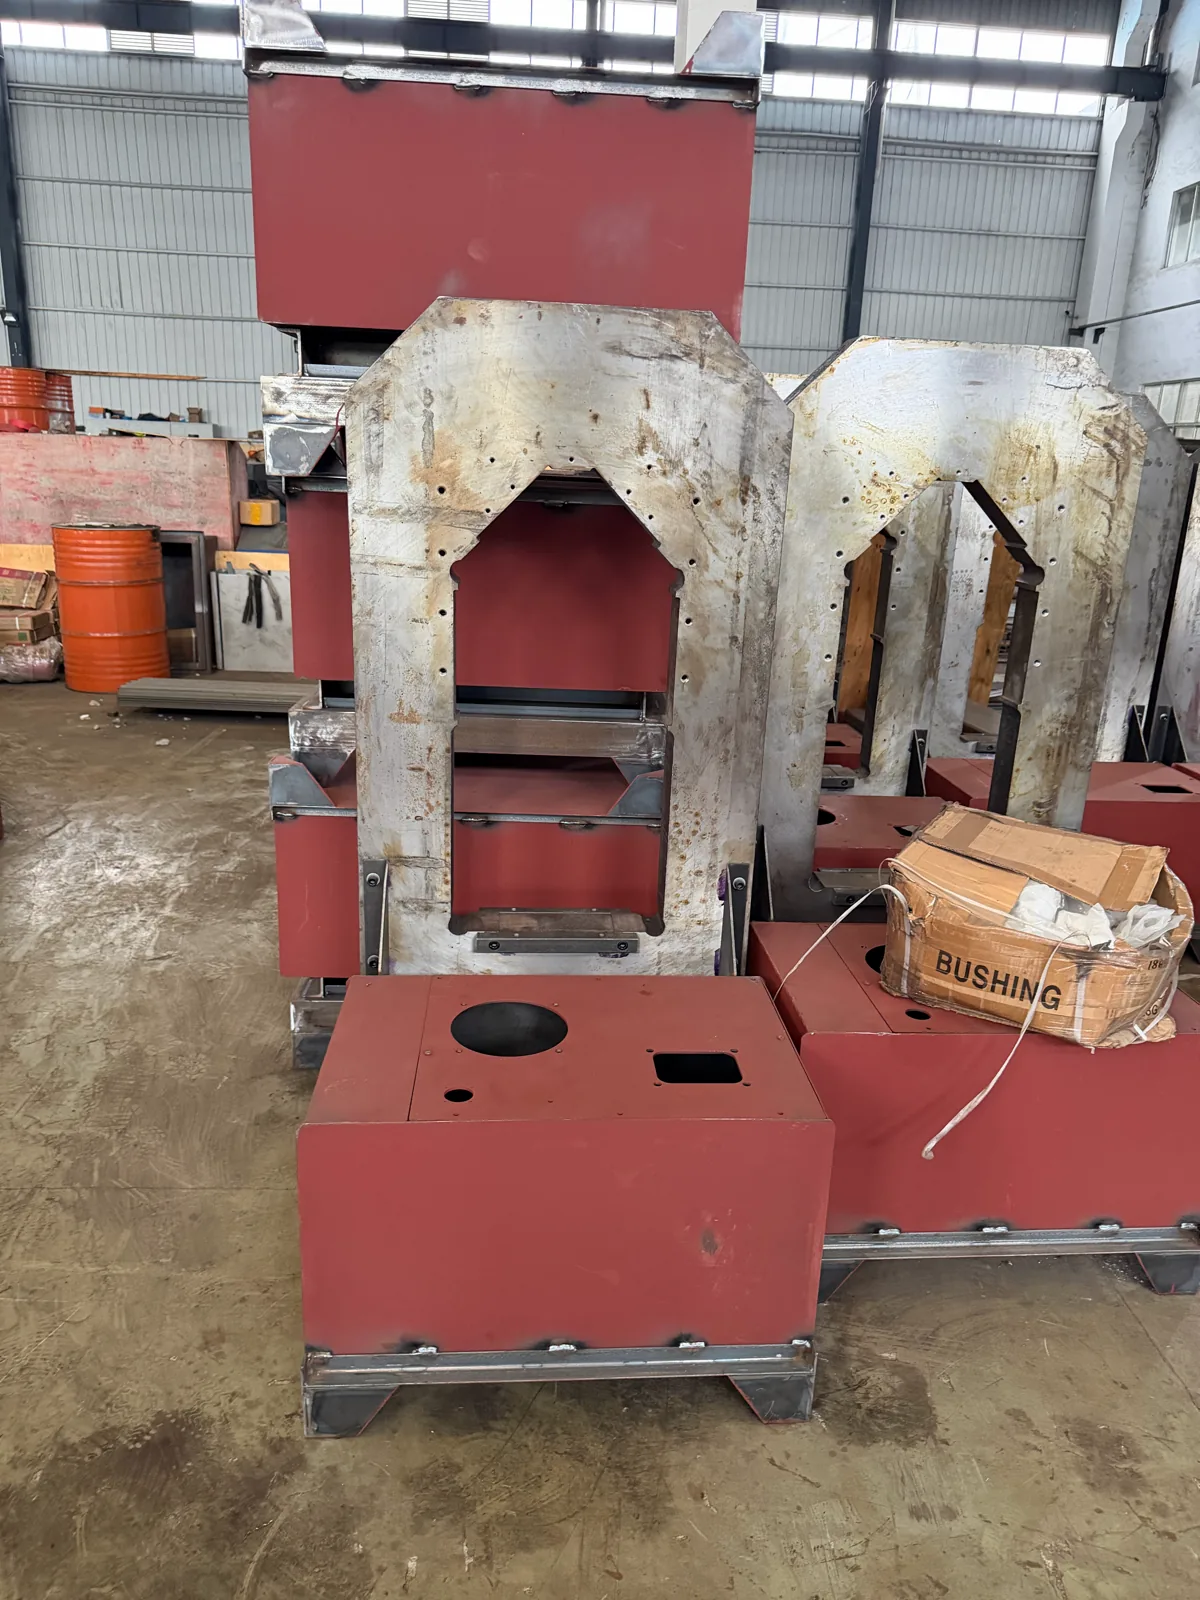
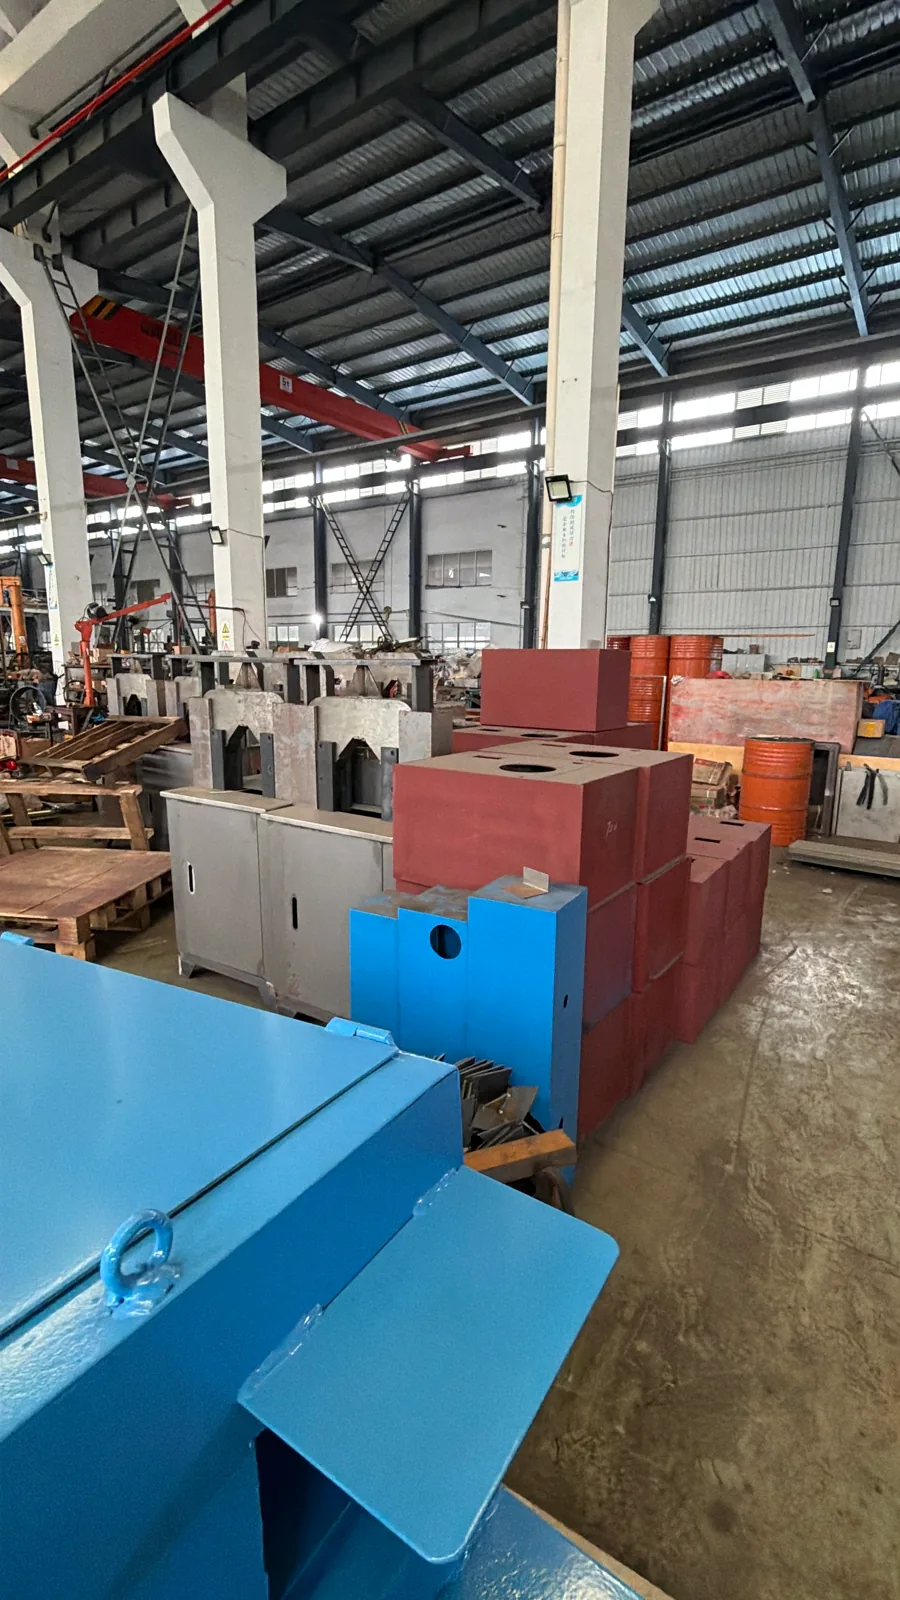
车间内多组大型压接设备机架处于制造阶段,不同工序的结构件和生产布局连续可见。
拍摄编号:IMG_4505.MOV
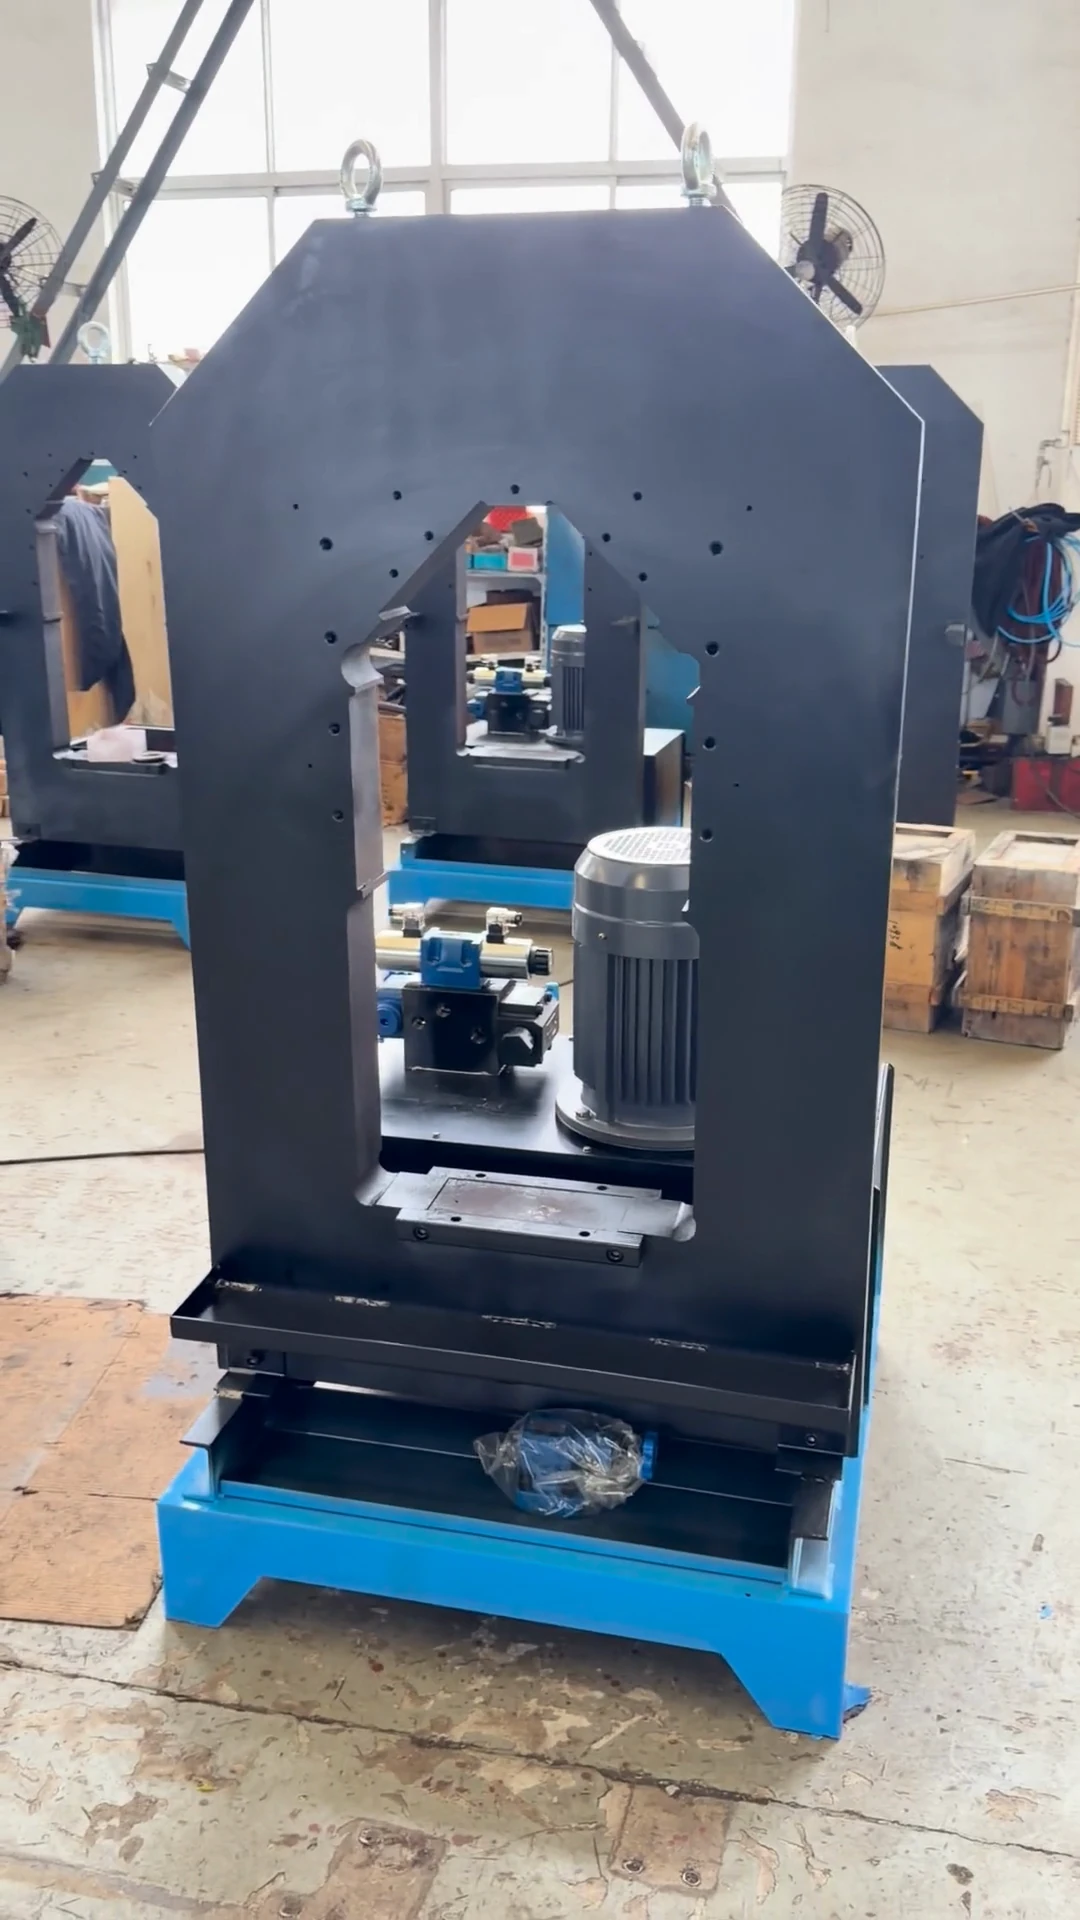
大型压接机机架装配
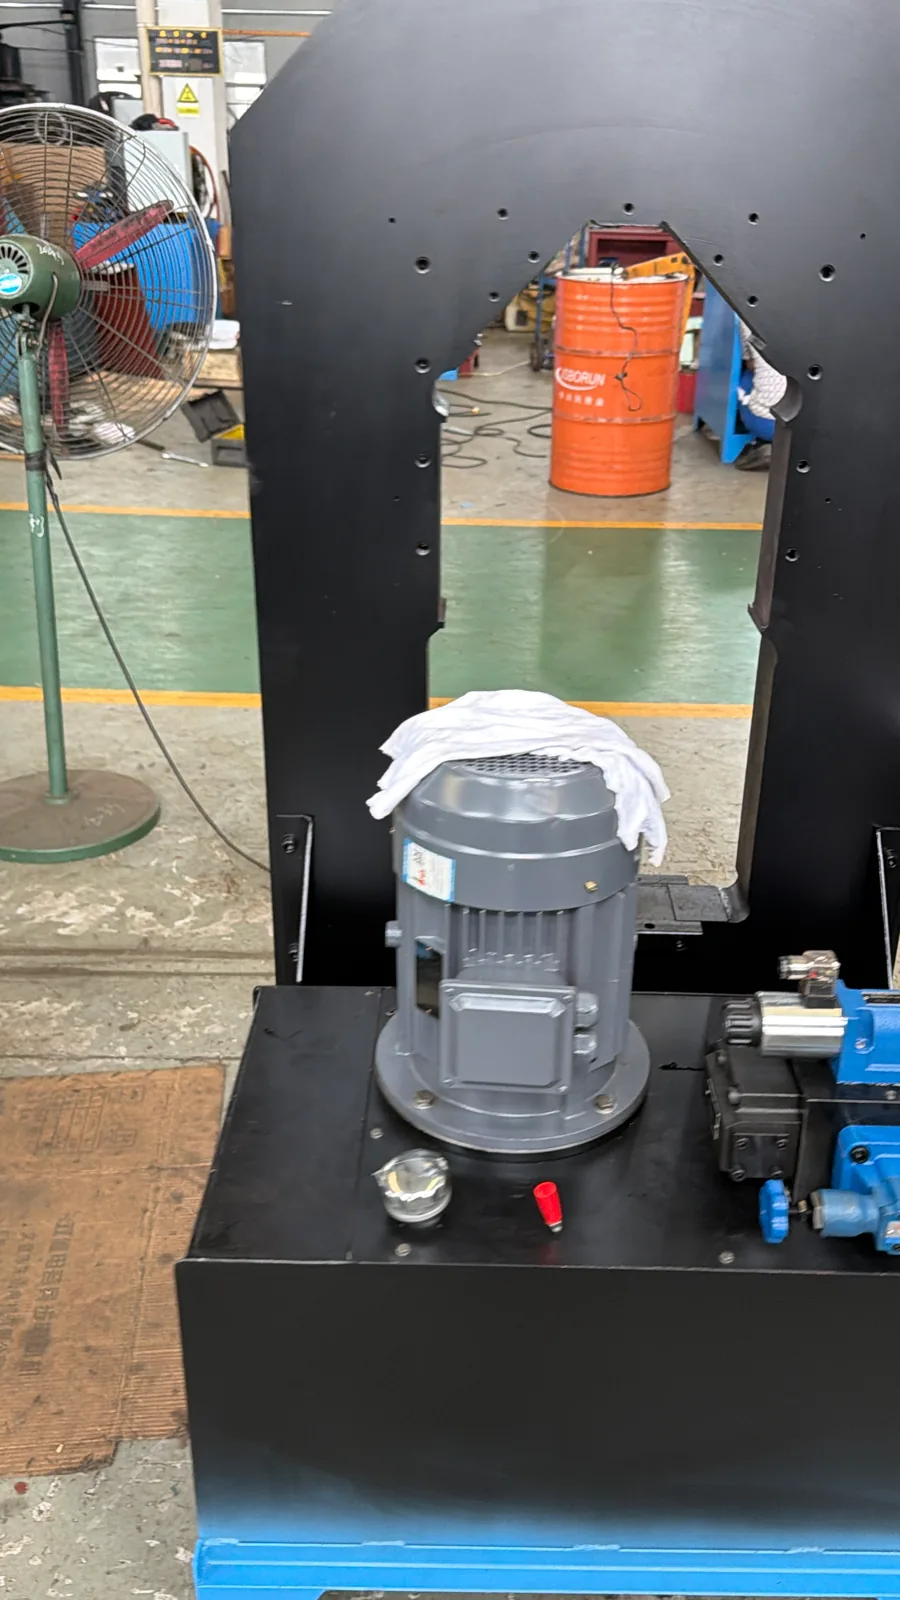
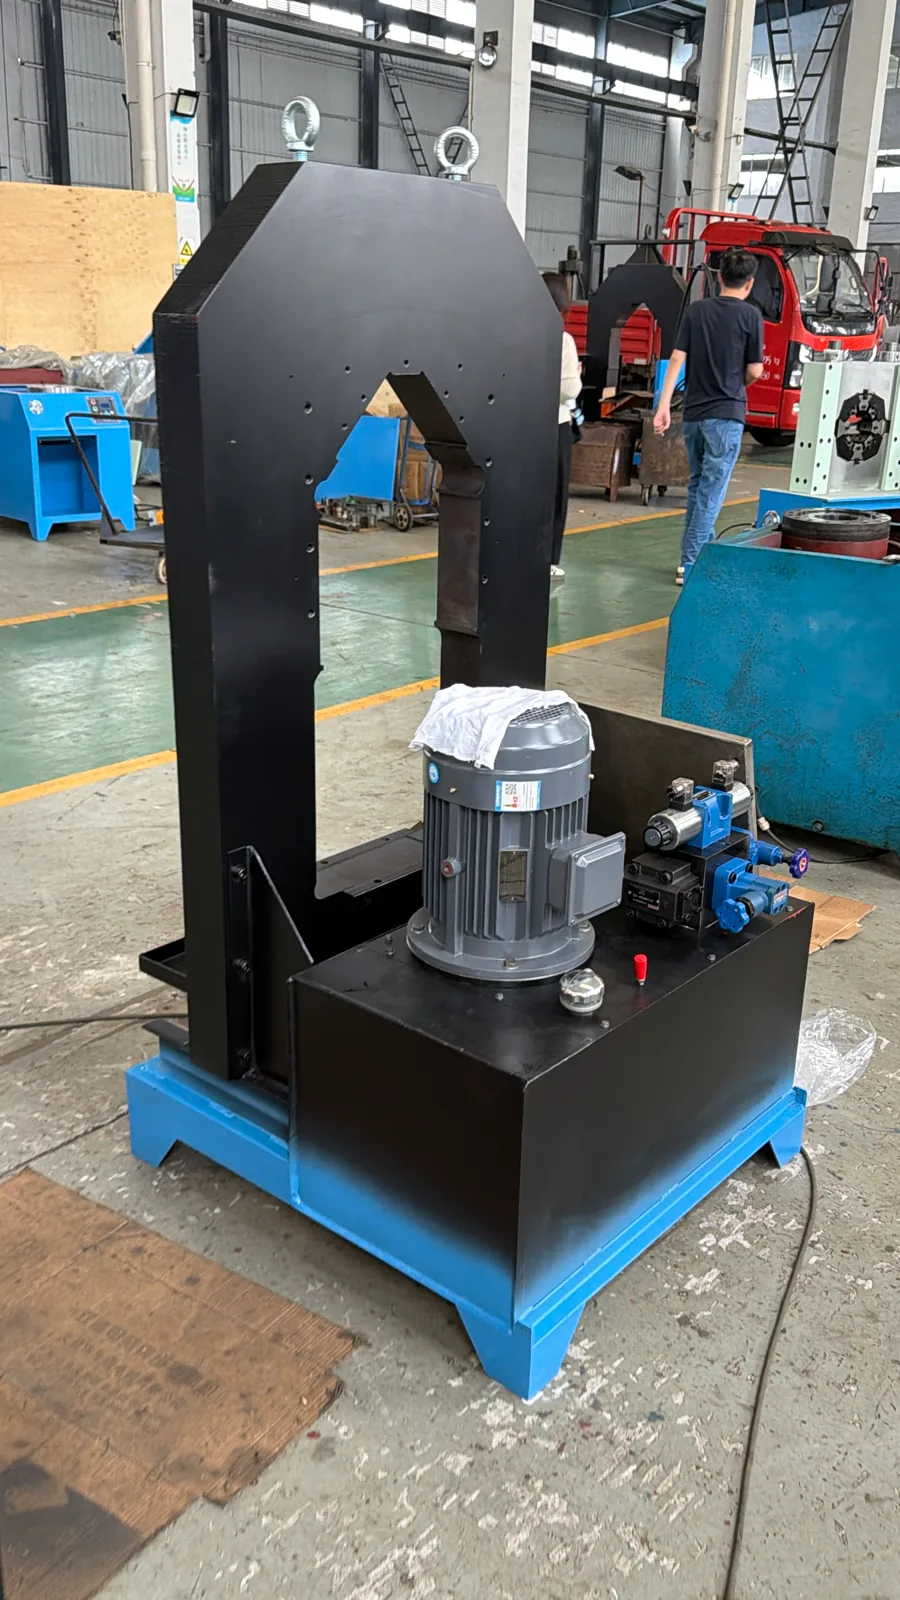
高门架式压接设备的主机架、液压站、电机与装配状态集中展示,体现大型设备的空间和结构尺度。
拍摄编号:IMG_4514.MOV
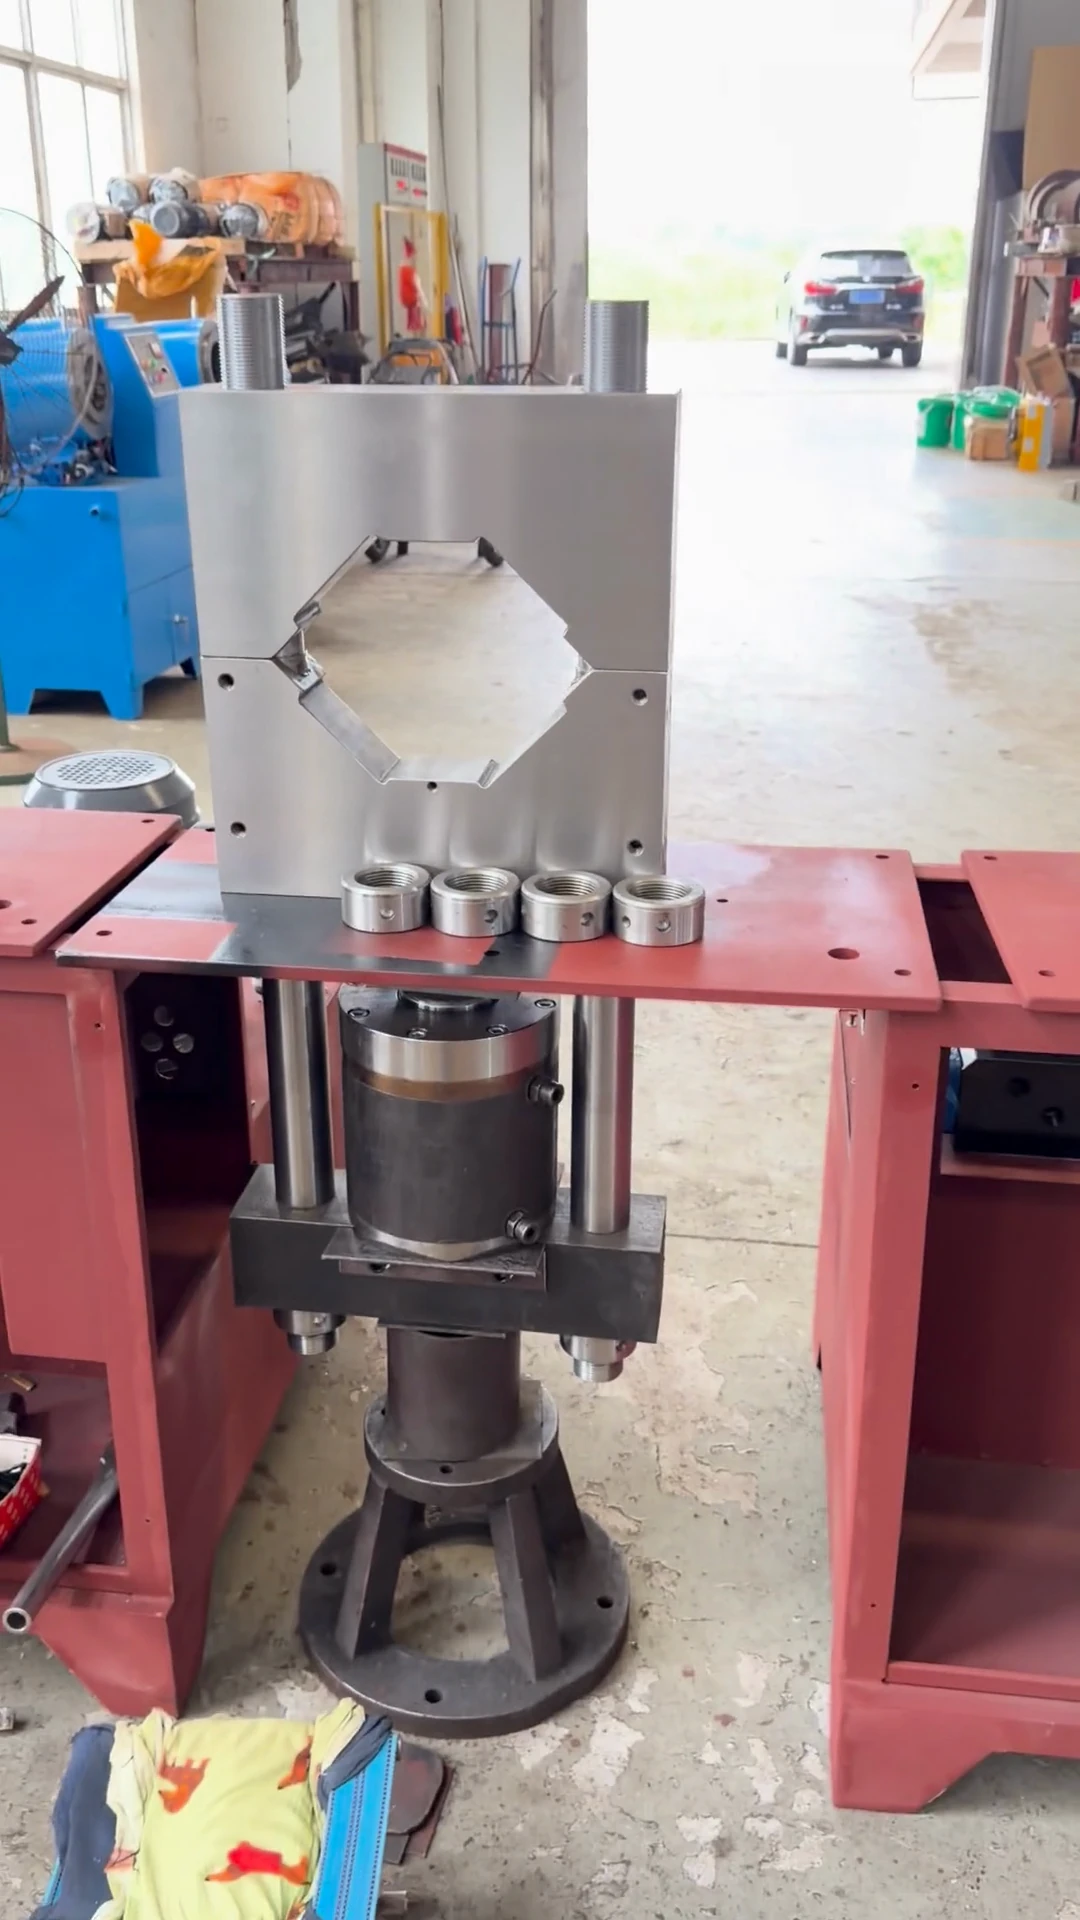
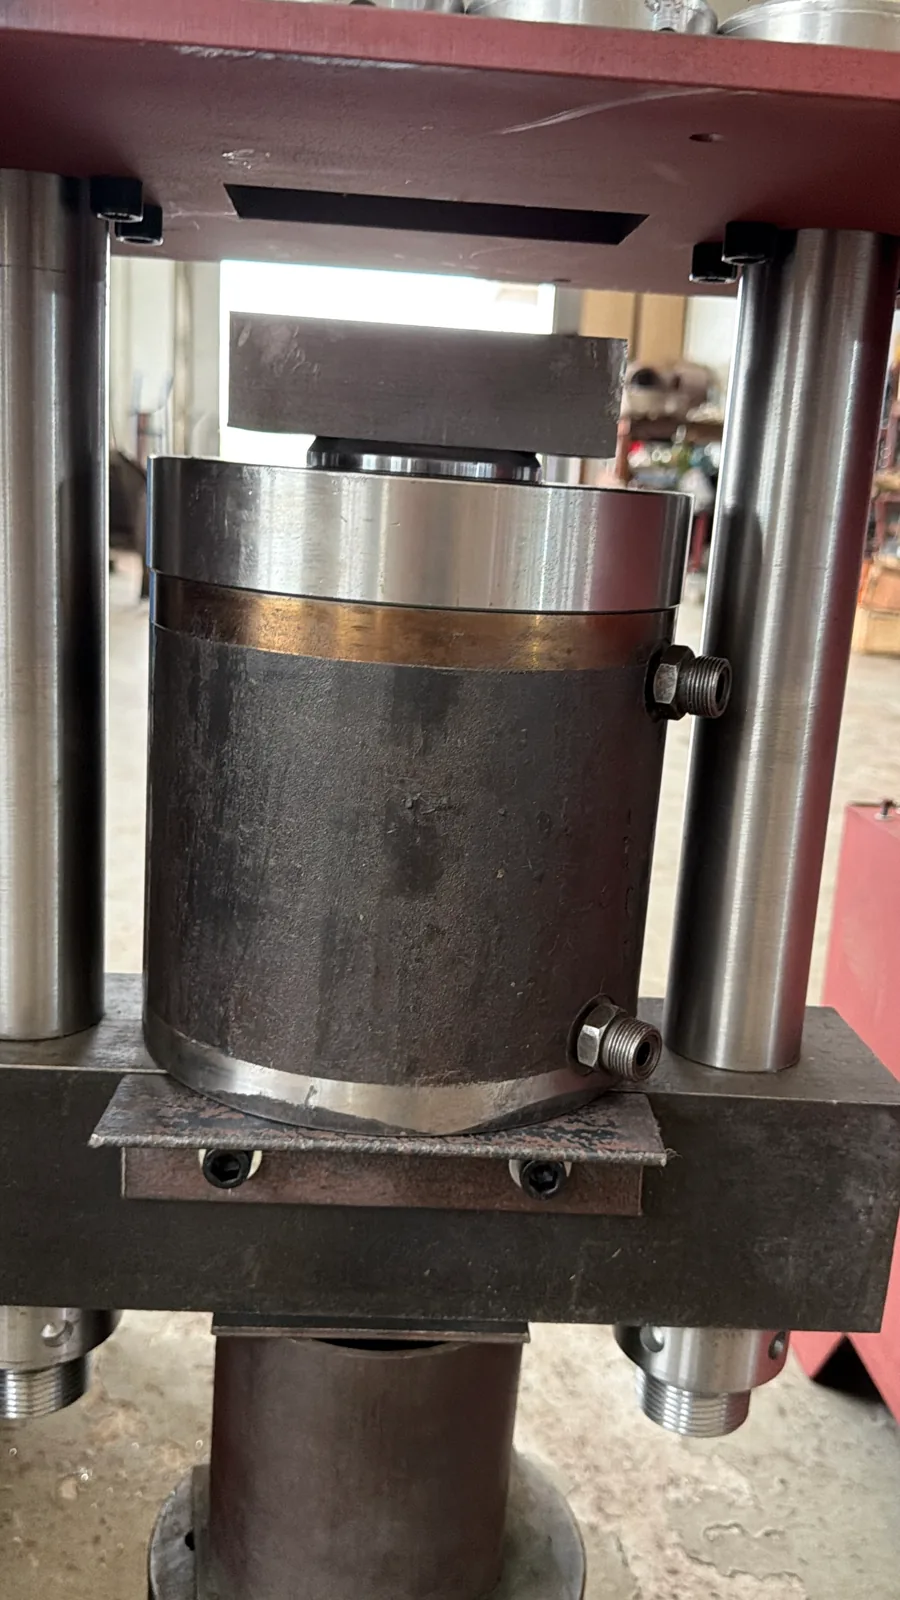
立式压接机构与油缸装配
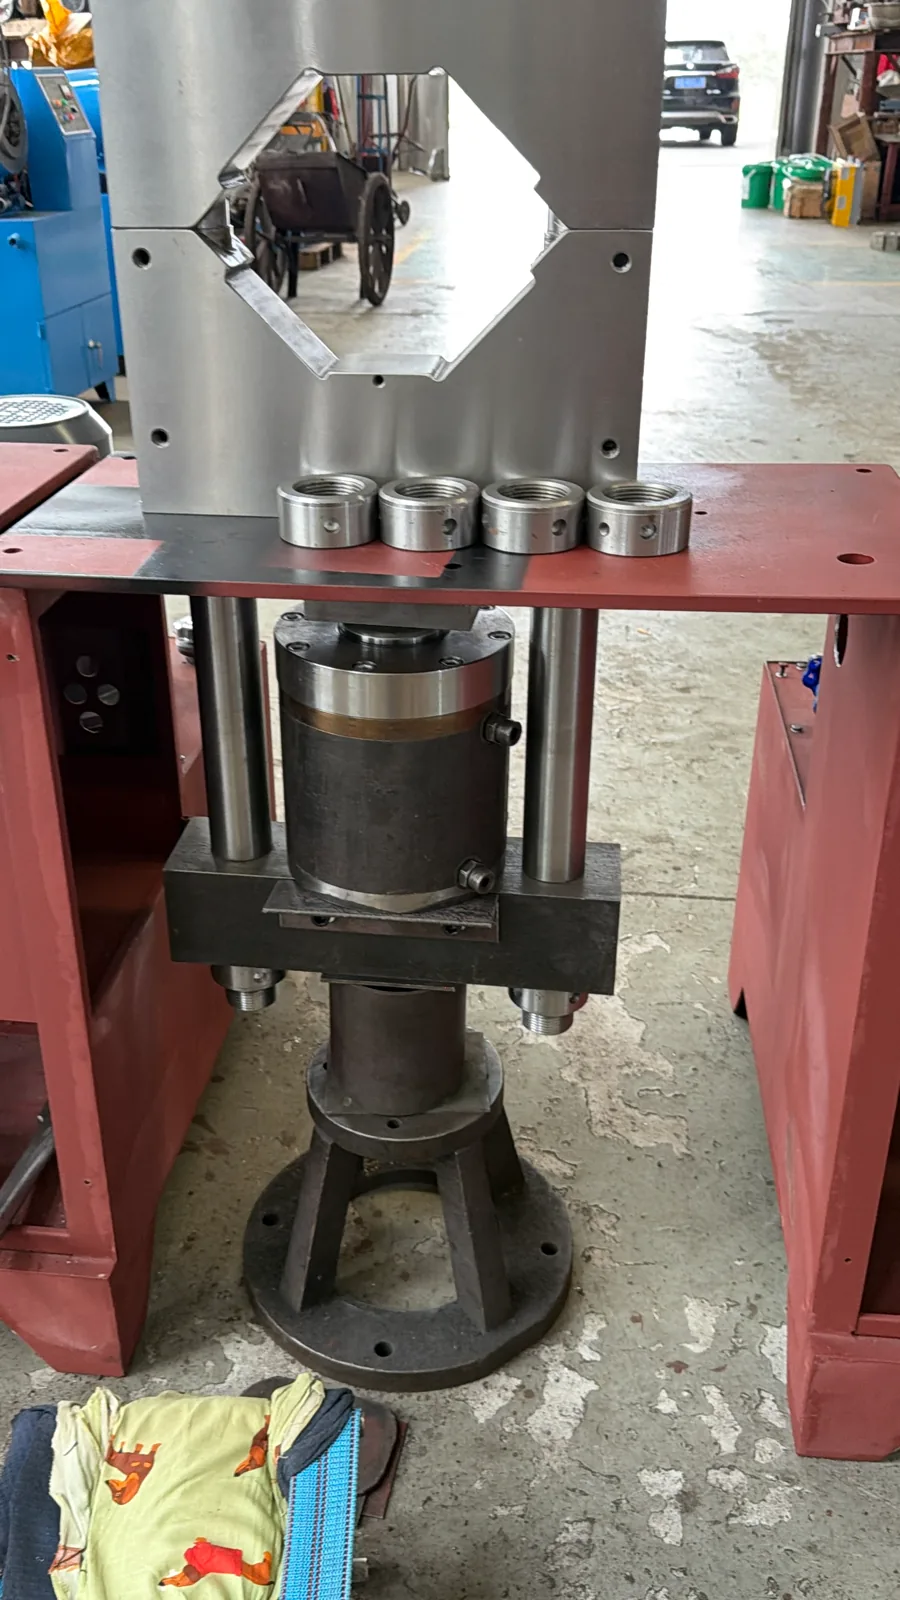
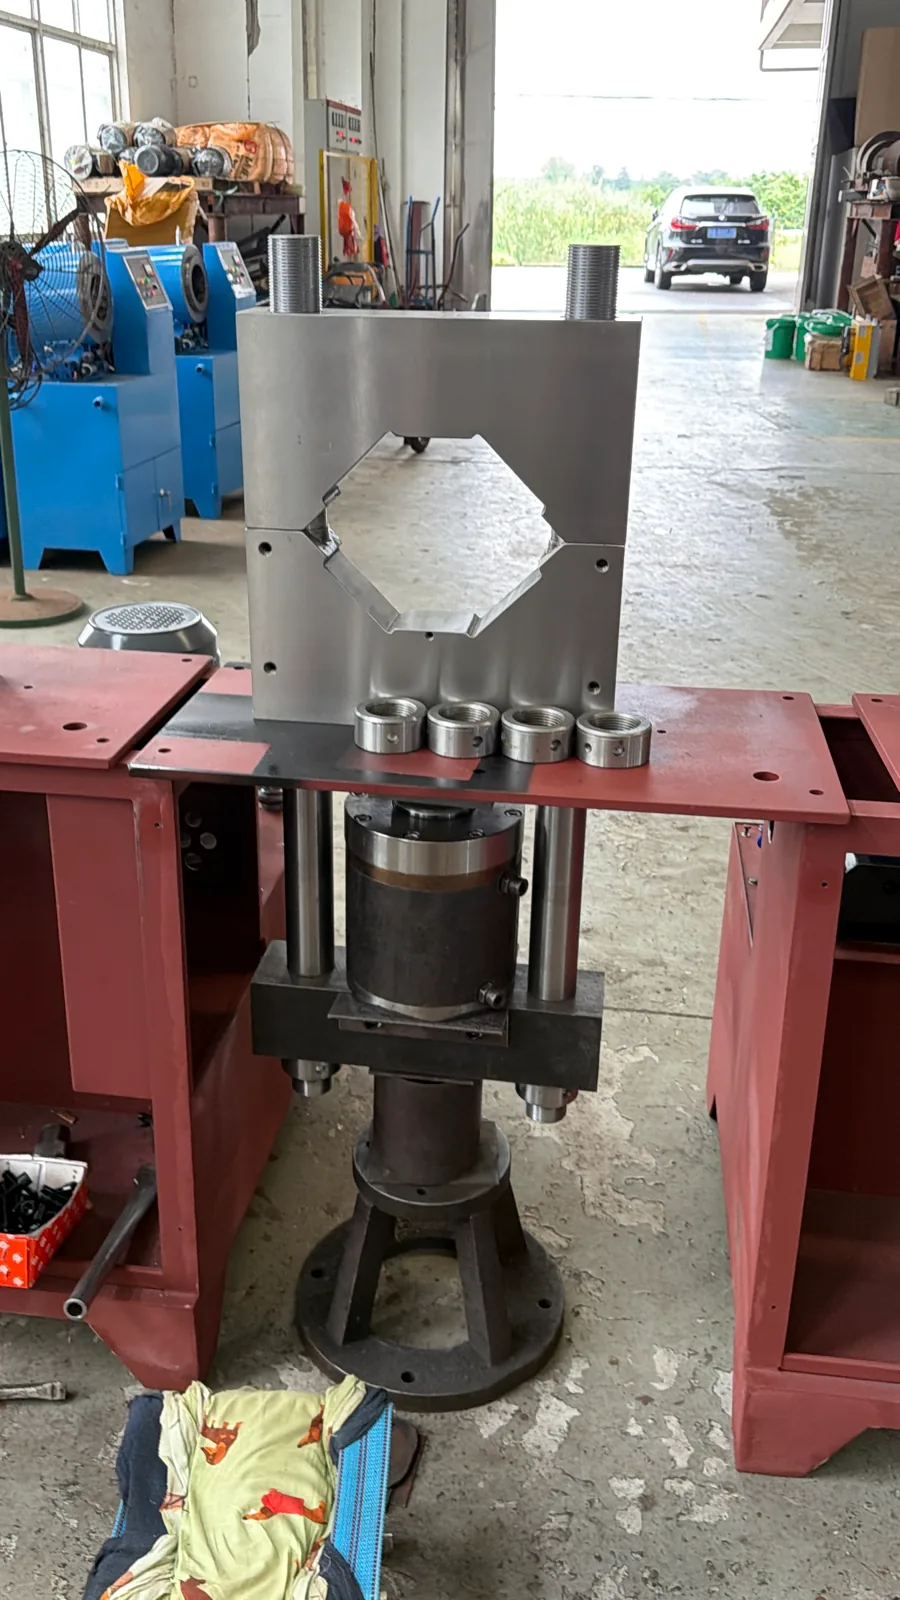
镜头近距离展示立式压接机构、液压缸、导向件与装配位置,便于查看大型压接设备的结构关系。
拍摄编号:IMG_4518.MOV
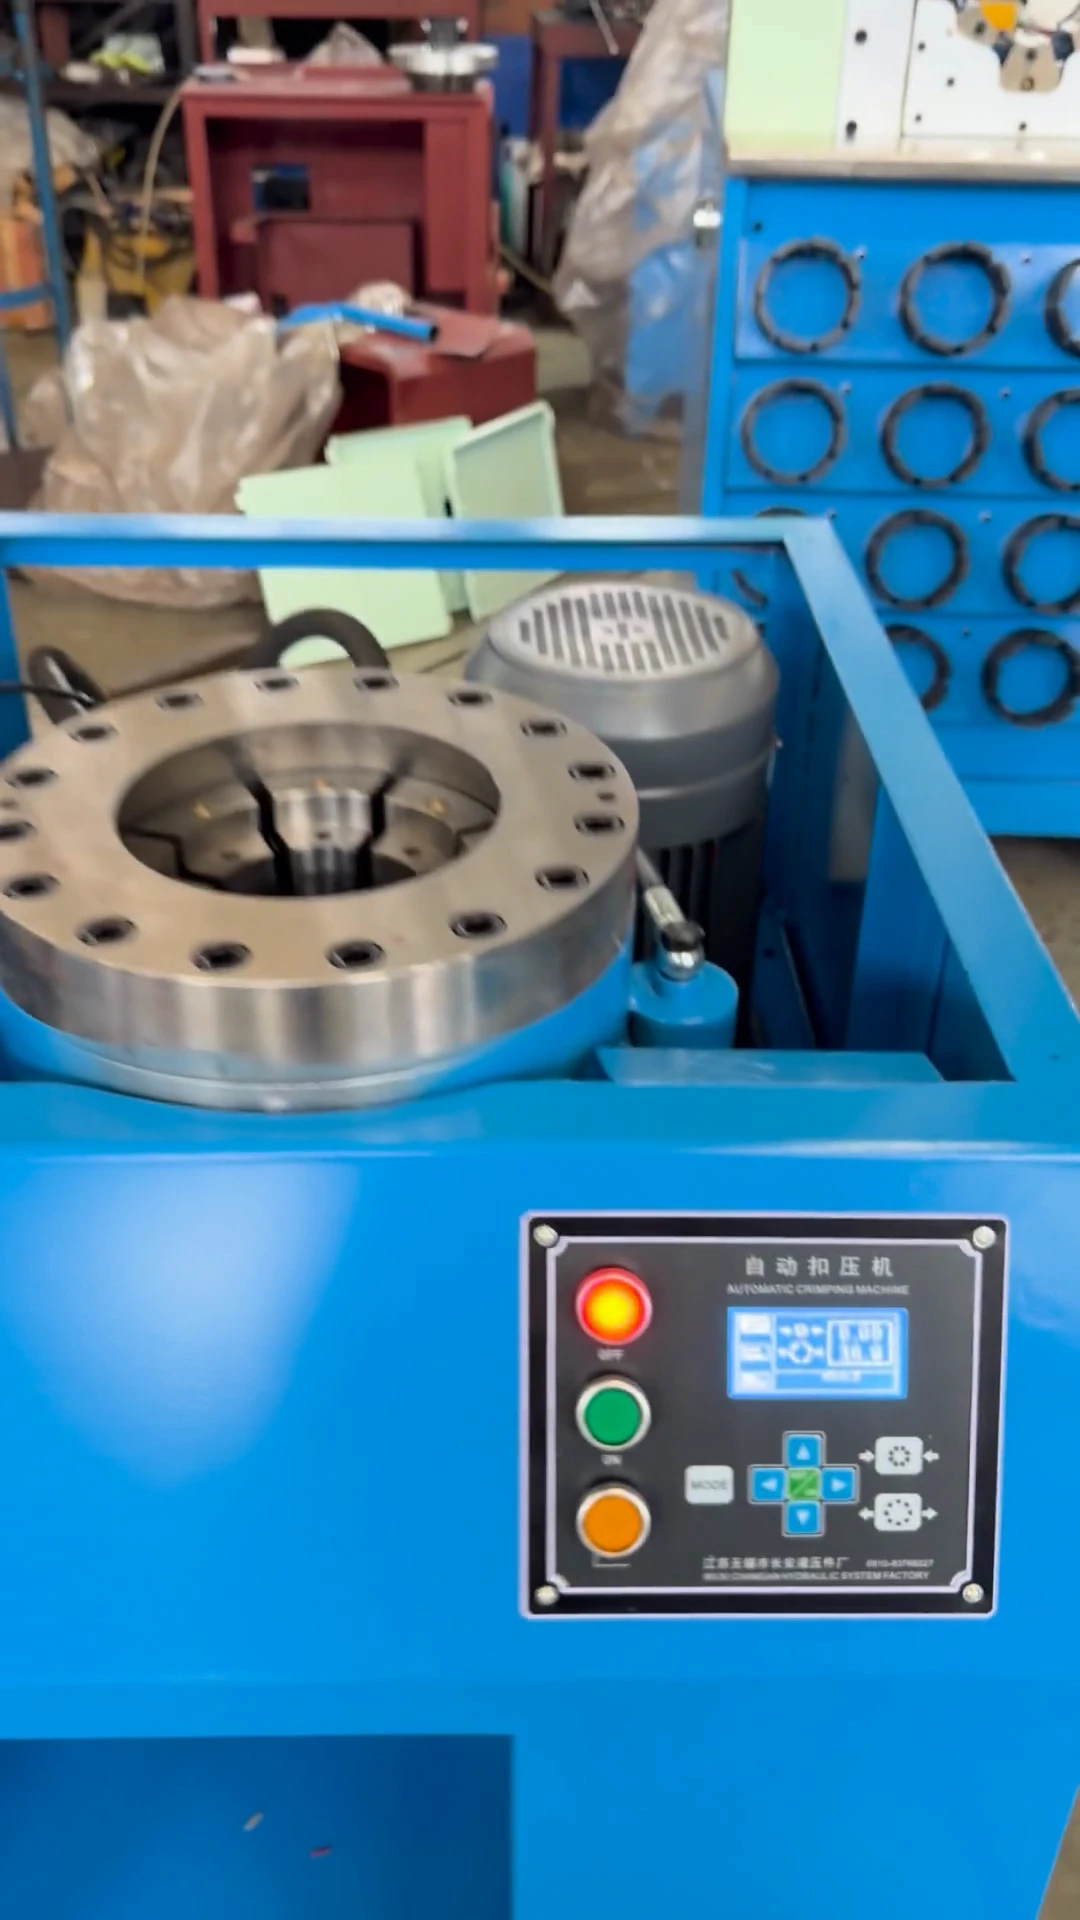
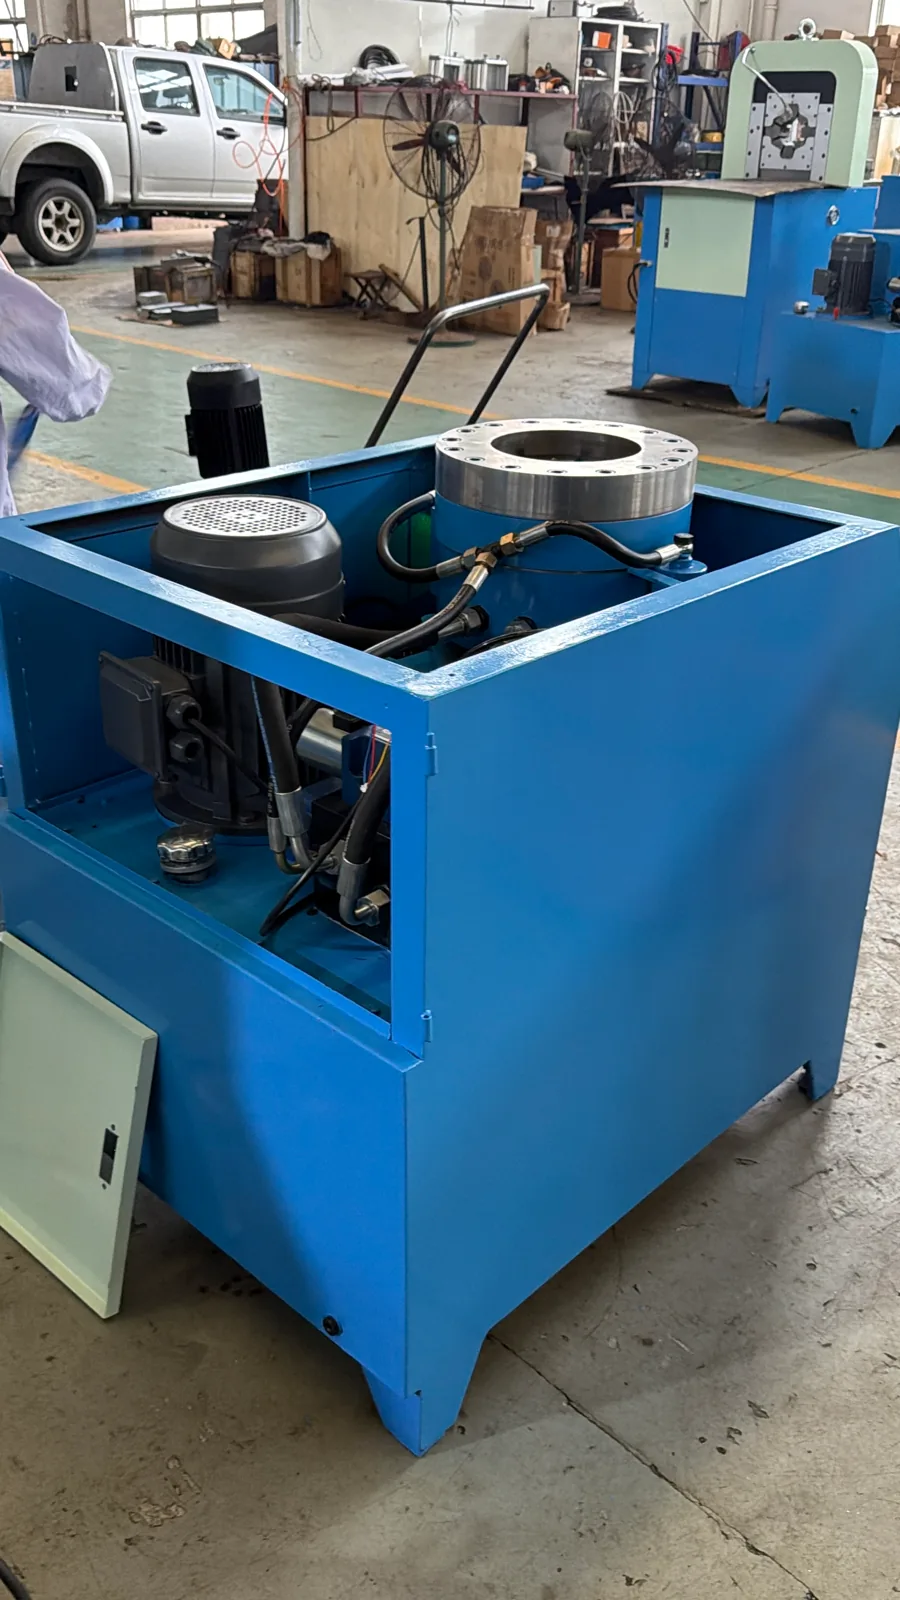
紧凑型扣压机结构细节
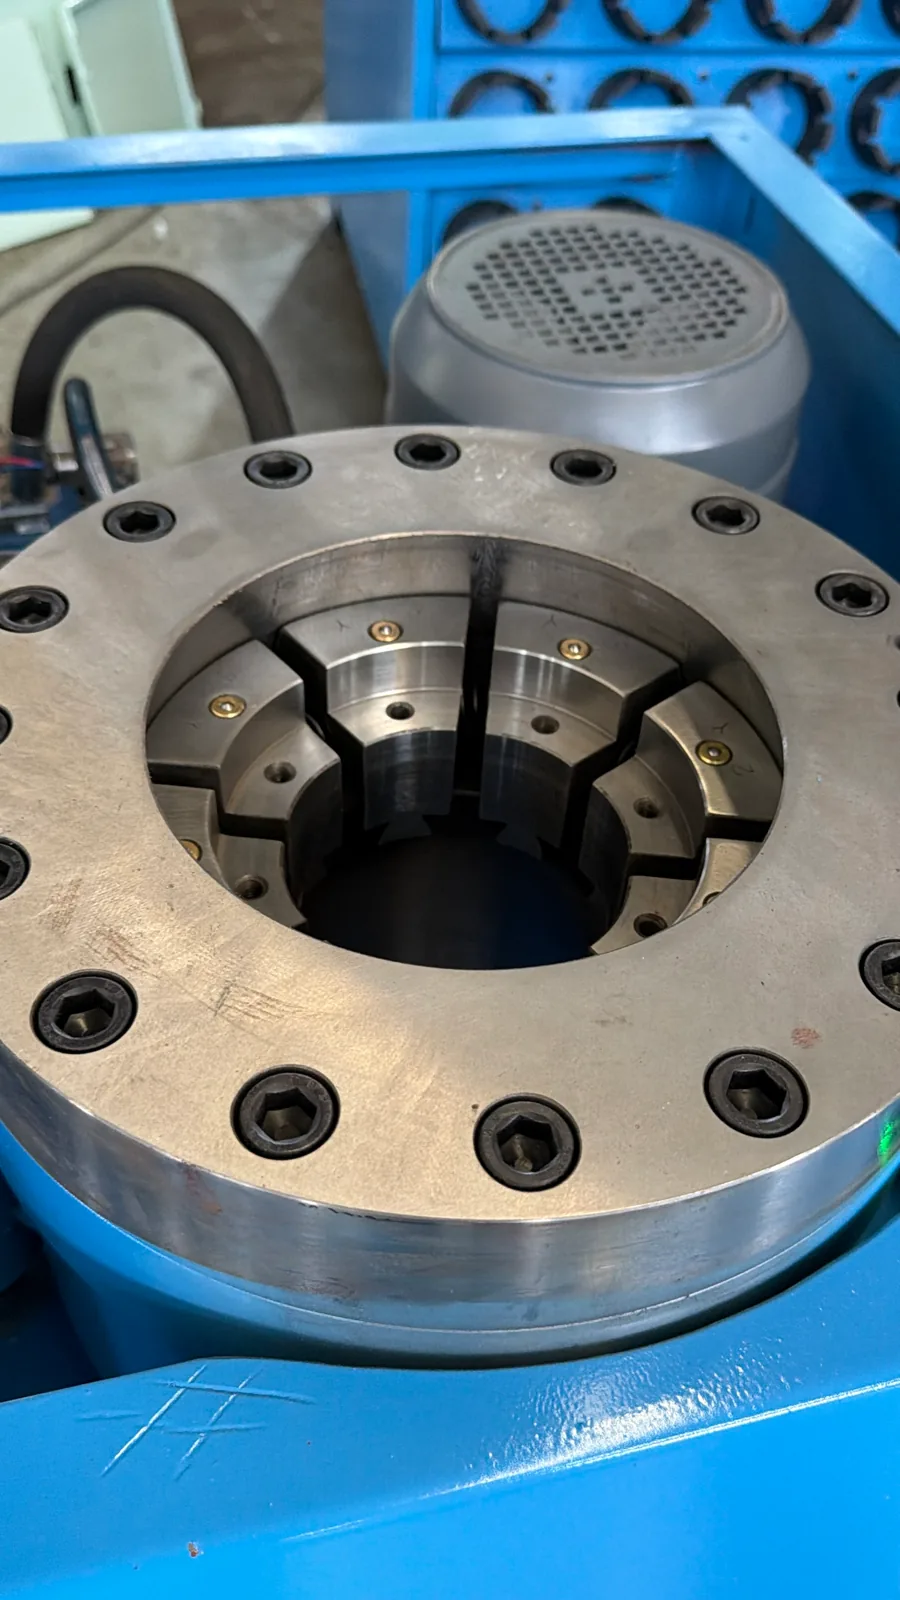
紧凑型设备的机头、压力表、控制器、油路、电机与打开后的机柜结构清晰可见。
拍摄编号:IMG_4477.MOV
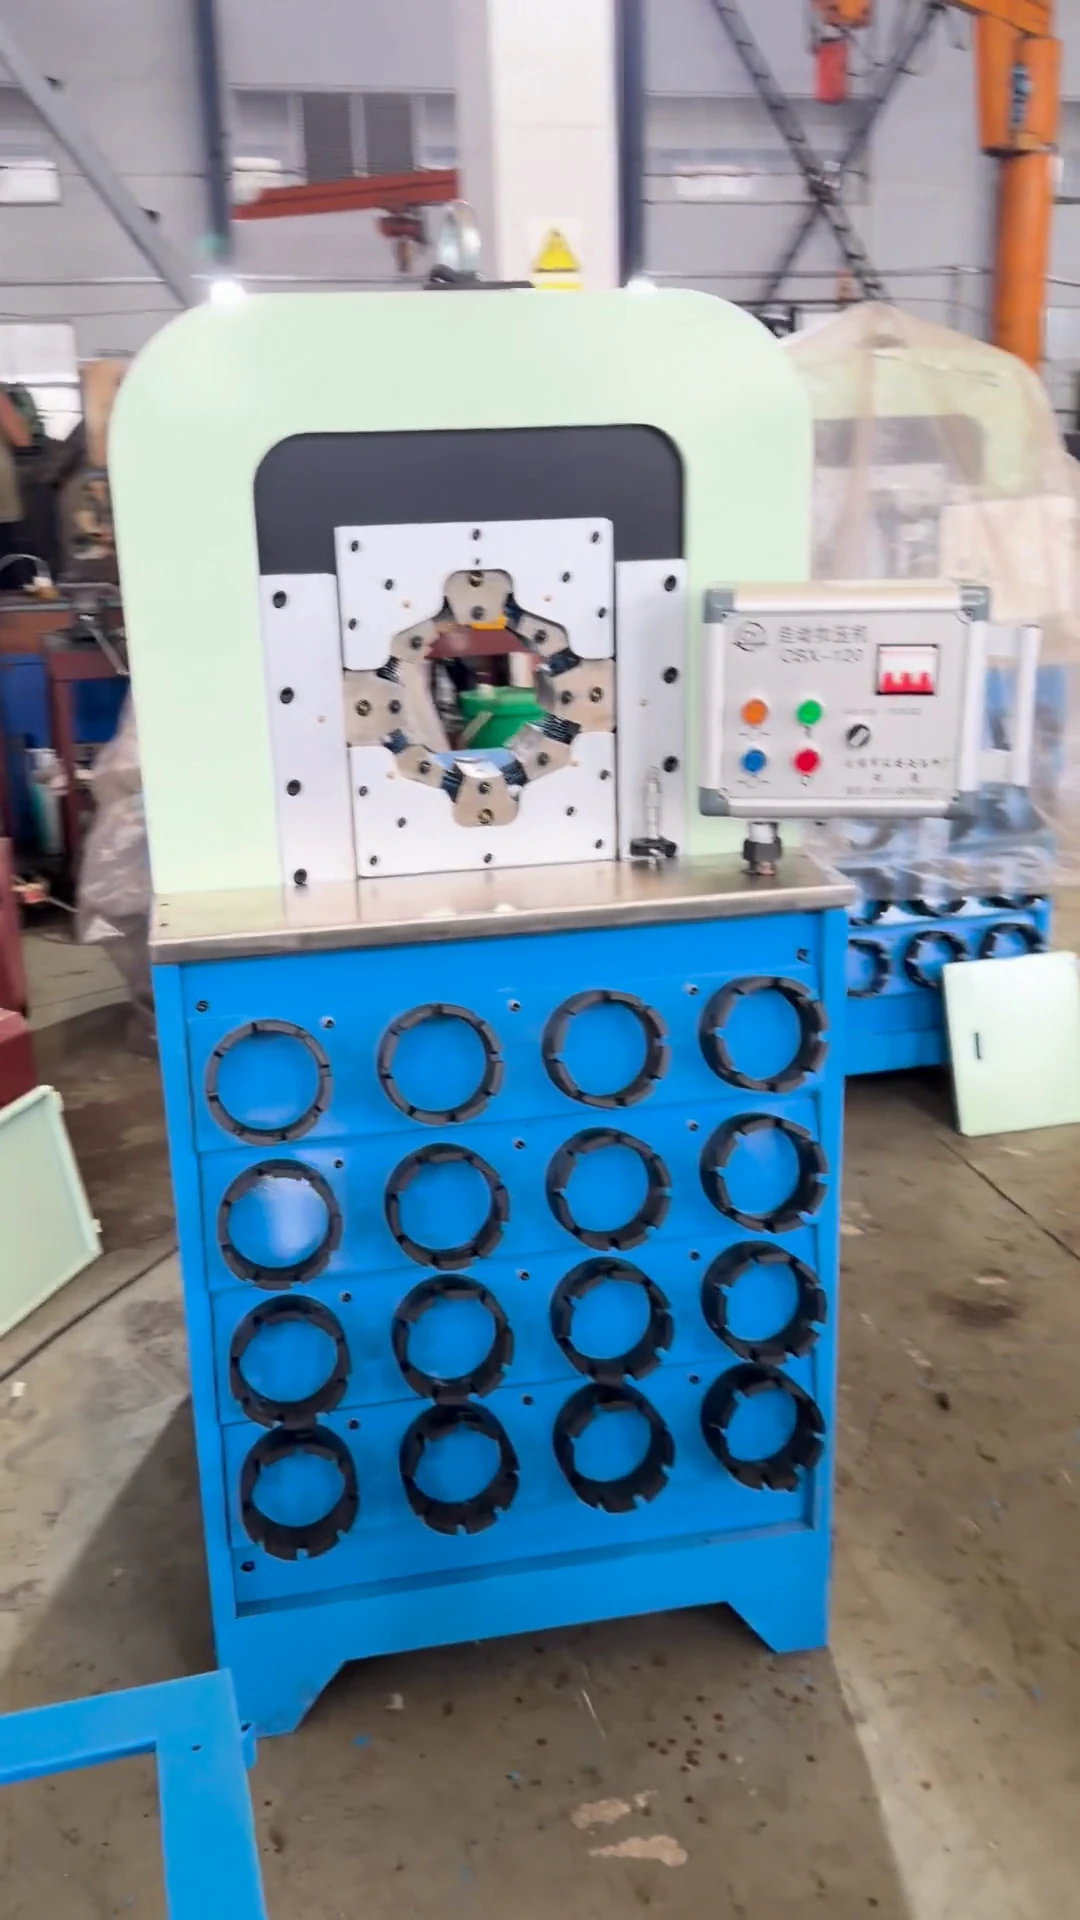
CBX-120 自动扣压机整机看机
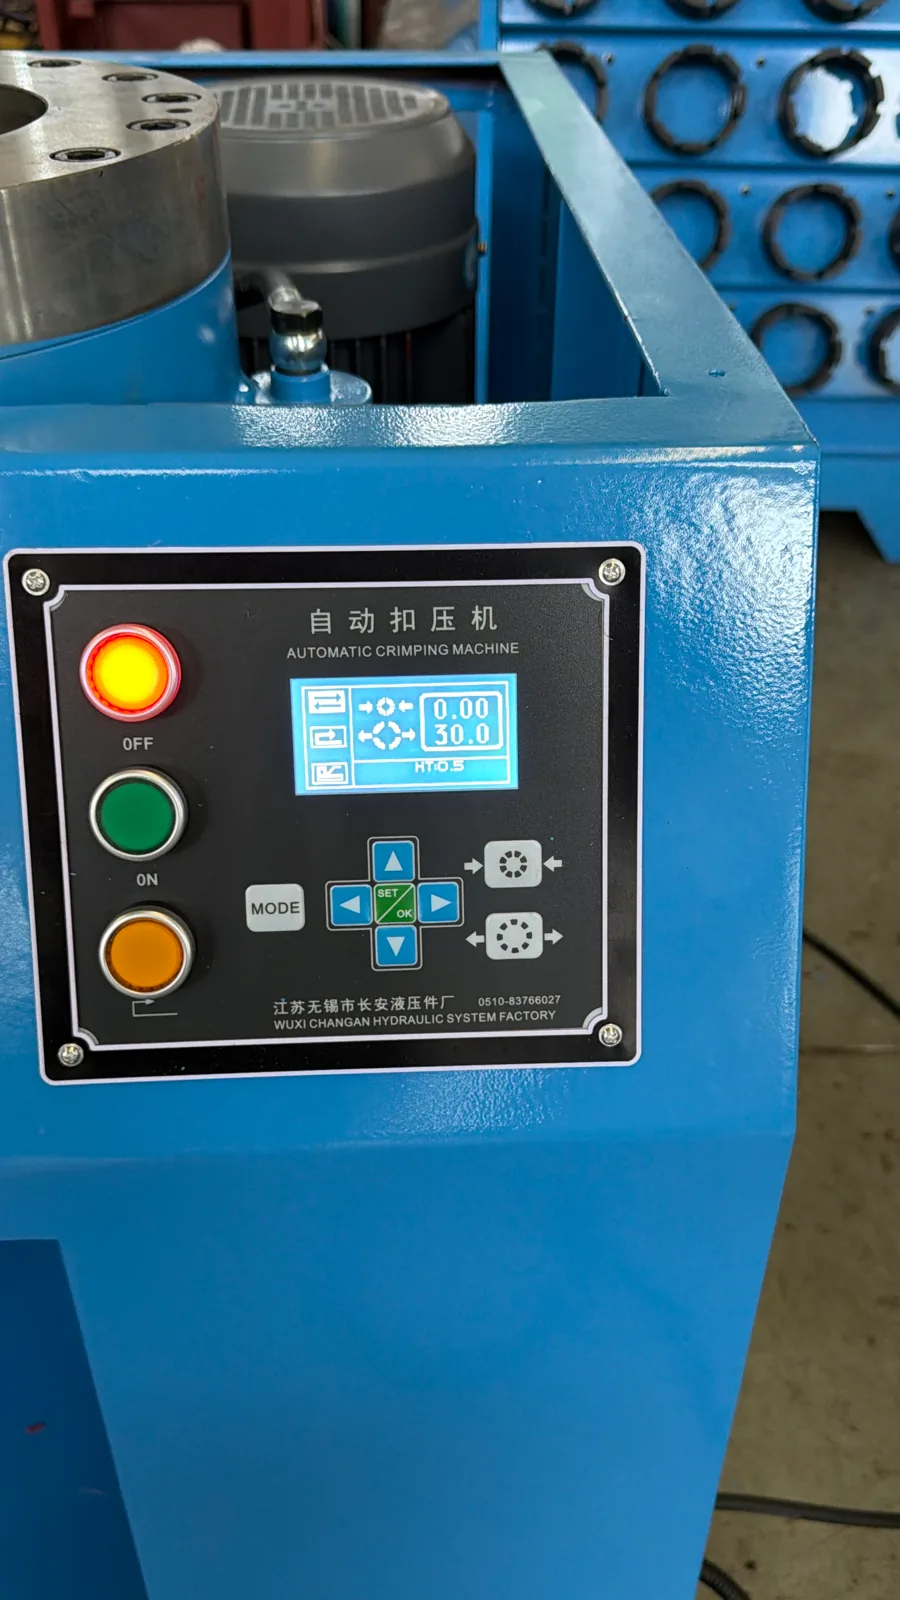
展示可由面板及相邻照片核实为 CBX-120 的自动扣压设备外观、模具收纳位、工作口与机身侧面,便于理解操作区域和占地形态。
拍摄编号:IMG_4487.MOV
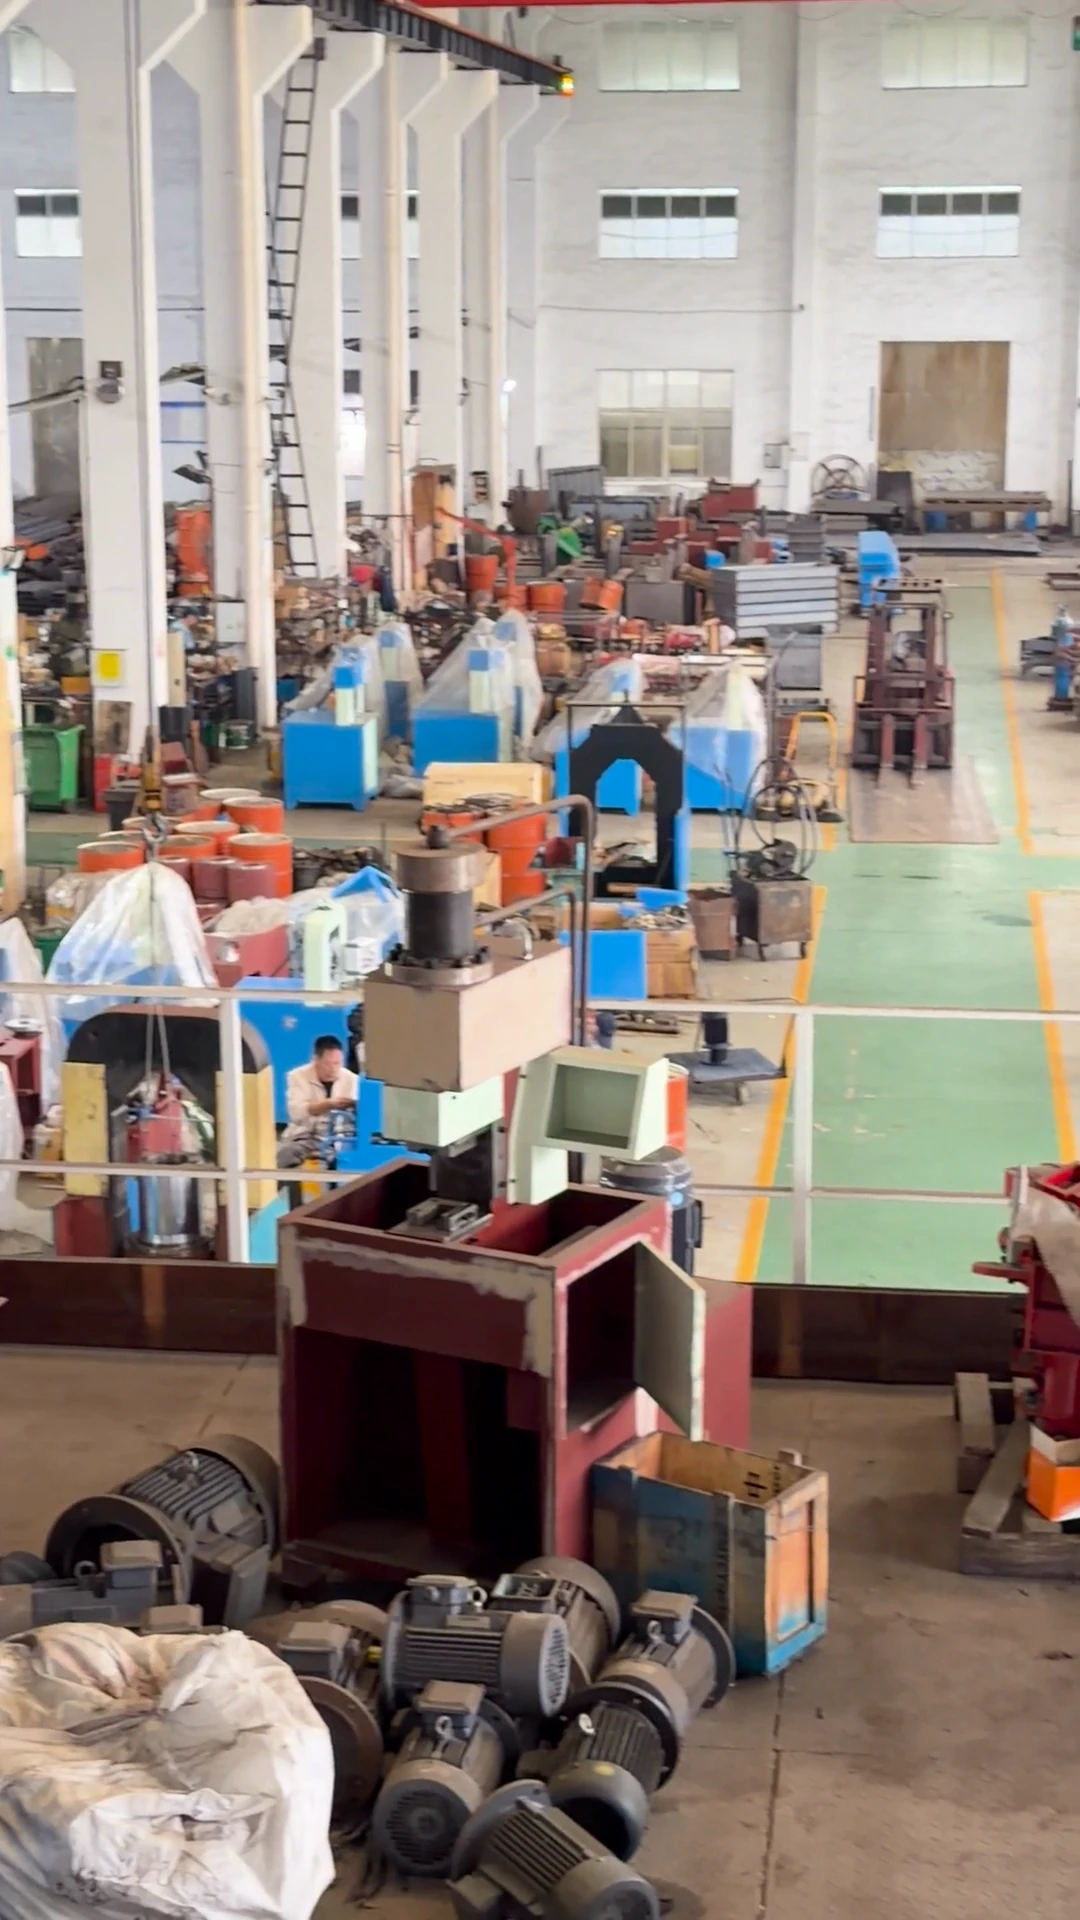
工厂全景实拍(二)
西侧高位视角连续呈现生产车间内多规格在制设备、工位和物料分布。
拍摄编号:IMG_4563.MOV
现场可见的五个制造节点
- 01
结构件与箱体
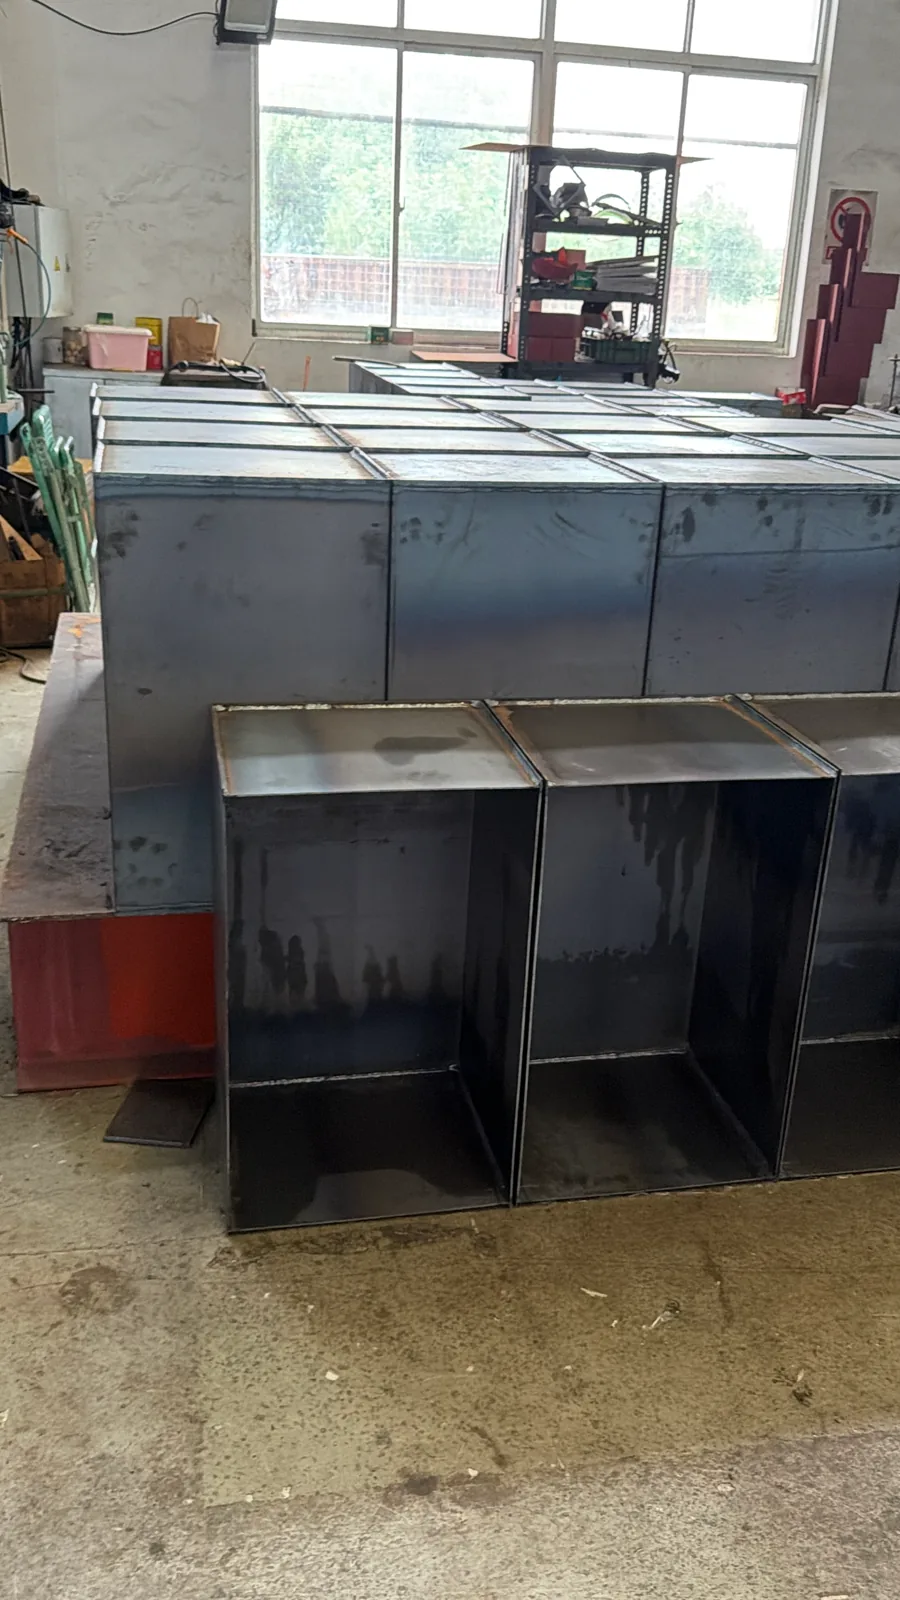
IMG_4497–4501 可见未喷涂的钢板箱体、隔板、开口和焊缝;大型机架则在 IMG_4502–4504 中处于不同制造阶段。项目报价时,我们把结构尺寸、材料与焊接要求列入当前图纸和技术清单。
- 02
液压缸与部件备料
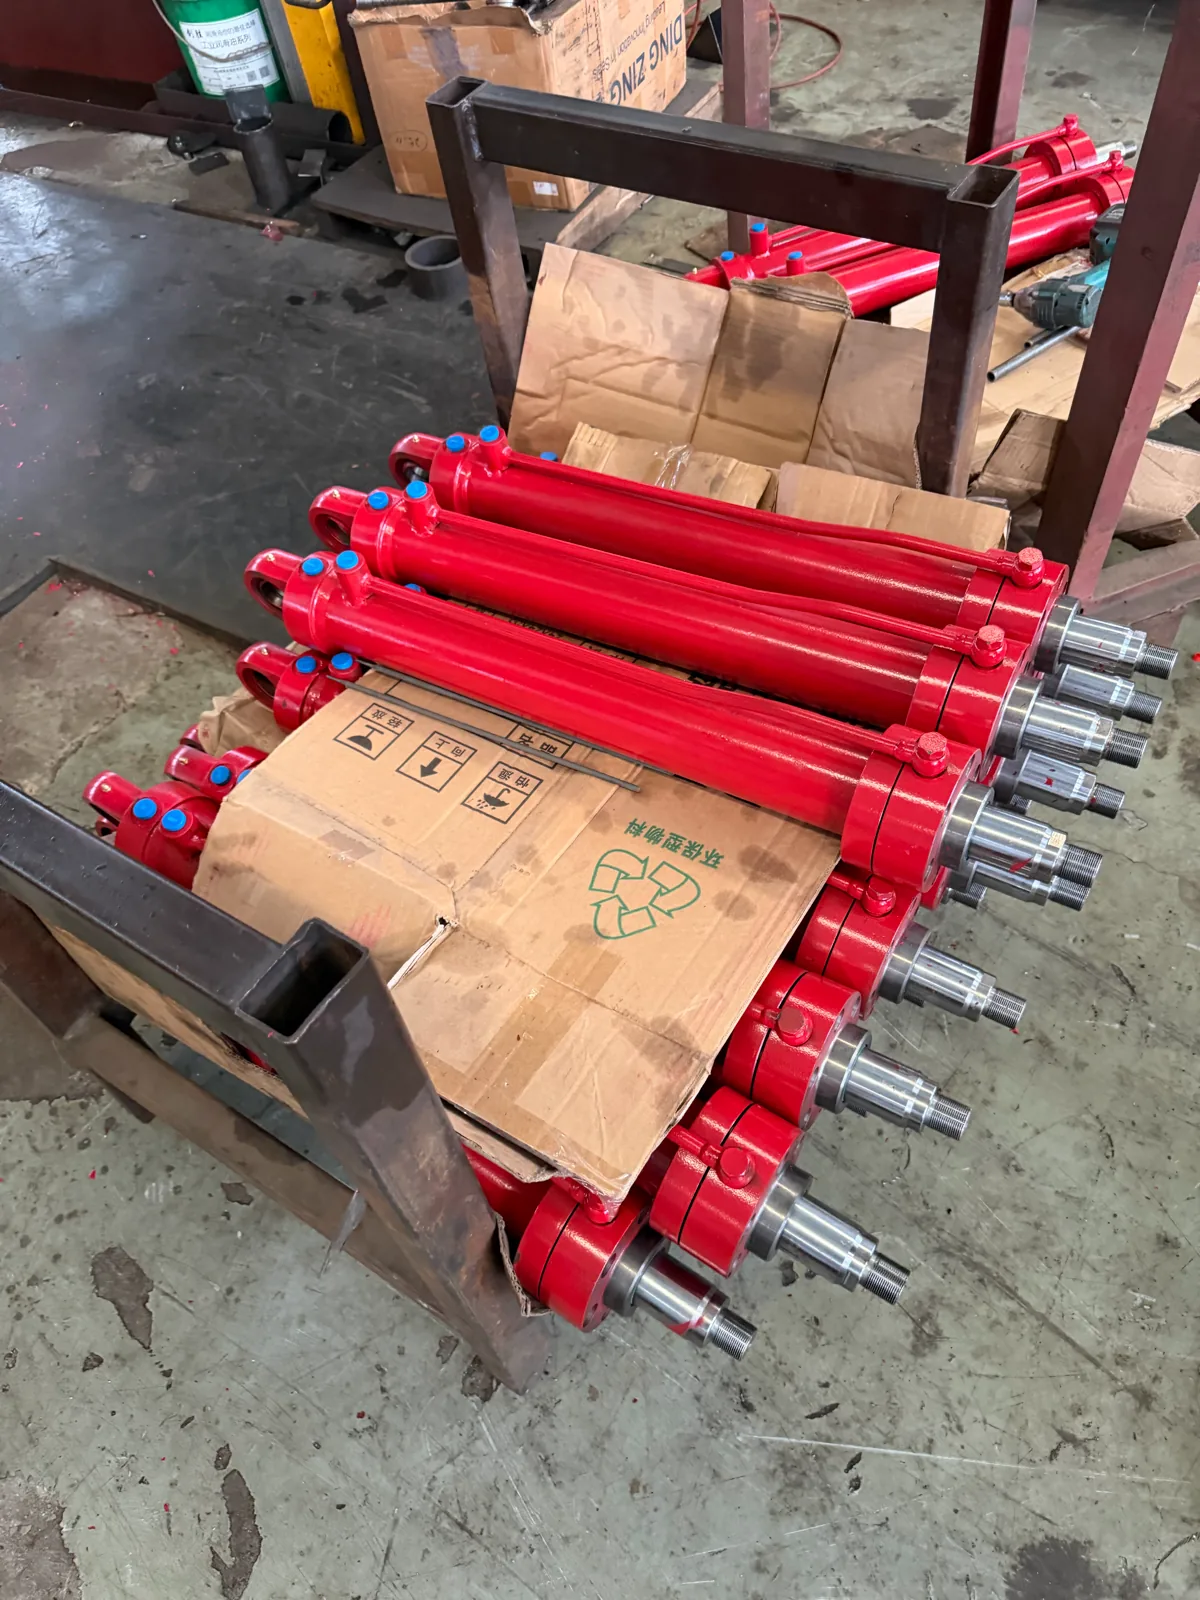
IMG_4496 记录多支红色缸体/组件,IMG_4521–4526 记录货架、零件与机加工工位。库存数量与交期,我们会按您选择的型号单独确认。
- 03
机架与液压总装
IMG_4461、4467、4515–4517 能看到电机、阀块、压力表、油缸、导向和底座的组合状态。具体元件品牌与规格需按报价配置单核对。
- 04
机头、控制与模具
IMG_4471–4486 记录圆形机头、分瓣工作区、数字面板和模具存放位。选型时应确认控制版本、模具清单与目标工件,而不是仅凭设备外观。
- 05
成品核对与防护
完成设备可见于 IMG_4445–4457;覆膜设备和木箱可见于 IMG_4490–4495、4519–4520。发货前仍应按合同完成配置、铭牌、附件和试样记录核对。
生产细节照片
常见问题
生产照片可以看清哪些用料信息?
照片可以查看结构形态和表面状态;钢材牌号、厚度、热处理、焊接要求及关键件规格由我们在当前图纸、配置清单或技术协议中列明。
为什么要提供接头或法兰最大外径?
胶管内径只能说明一部分负载。接头、法兰、弯头和工件总成的最大外廓决定能否通过机头、是否与机架干涉以及应采用正面或侧进料结构。
怎样确认现场设备的库存与交期?
画面记录的是 2026 年 9 月 29 日的现场状态。告诉我们型号、控制版本、模具和期望交期,我们查询当前库存与排产后回复。
把工件参数发给我们,我们为您确认生产现场中的相似设备、模具与报价
收到工件类型、内径或外径、胶管层数/材质、接头或法兰最大外径、目标扣后尺寸、日产量、电压和交期后,我们会尽快缩小型号范围,并告诉您还需要补充哪些信息。
提交即表示您已阅读隐私政策。我们只将信息用于本次选型、报价与后续服务。